HCIC کسٹم کا ایک معروف عالمی صنعت کارہائیڈرولک سلنڈراور 1998 سے پاور یونٹس نے آج اپنی نئی ملٹی ملین ڈالر آٹومیٹڈ CNC اسکیونگ اینڈ رولر برنشنگ (SRB) پروڈکشن لائن کے باضابطہ آغاز کا اعلان کیا۔
HCIC کی بنیادی ہائیڈرولک مینوفیکچرنگ سہولت میں نصب، یہ اعلی درجے کی ہیوی ڈیوٹی مشینی تنصیب کو خاص طور پر سیملیس اسٹیل سلنڈر بیرل کی گہرے سوراخ کی تکمیل کے لیے بنایا گیا ہے۔ یہ سہولت Ø50 ملی میٹر سے لے کر 400 ملی میٹر (1.97" سے 15.75") تک ٹیوب کے اندرونی قطر اور 12 میٹر (39.4 فٹ) تک سنگل پاس ورکنگ لینتھ پر کارروائی کر سکتی ہے، جس سے کان کنی، کرین، کرین، ہیوی لین پک، صنعتی لونگسائی، ماریو کے لیے HCIC کی مینوفیکچرنگ بینڈوتھ کو نمایاں طور پر بڑھایا جا سکتا ہے۔
| مشینی عمل | مشترکہ سنگل پاس CNC اسکیونگ اور رولر برنیش |
|---|---|
| ٹیوب اندرونی قطر (بور) کی حد | Ø50 ملی میٹر سے 400 ملی میٹر (1.97" سے 15.75") |
| زیادہ سے زیادہ سنگل پاس اسٹروک کی لمبائی | 12,000 ملی میٹر تک (12.0 میٹر / 39.4 فٹ) |
| حاصل شدہ سطح کی کھردری (Ra) | Ra 0.08 سے 0.20 μm (3.2 سے 8.0 مائکرو انچ) |
| بور رواداری کا معیار | ISO H8/H9 ہائی پریسجن بور ڈائمینشنل کلاس |
| ٹیوب مواد کی صلاحیت | St52-3, E355, 27SiMn, 4140, Q355JR الائے اسٹیلز |
| کوالٹی انسپیکشن انٹیگریشن | ان لائن الٹراسونک موٹائی اور ملٹی پوائنٹ ایئر گیج |
دہائیوں سے،ہائیڈرولک سلنڈرمینوفیکچرنگ کا انحصار ملٹی سٹیپ رف بورنگ پر ہوتا ہے جس کے بعد ملٹی پاس ایبریسیو سٹون ہوننگ ہوتا ہے۔ فعال ہونے کے دوران، روایتی ہوننگ سست ہے، زیادہ استعمال کے قابل فضلہ پیدا کرتی ہے، اور مائکروسکوپک کراس ہیچ مائیکرو گرووز چھوڑ سکتی ہے جو ایلسٹومر سیل پہننے کو تیز کرتی ہے۔
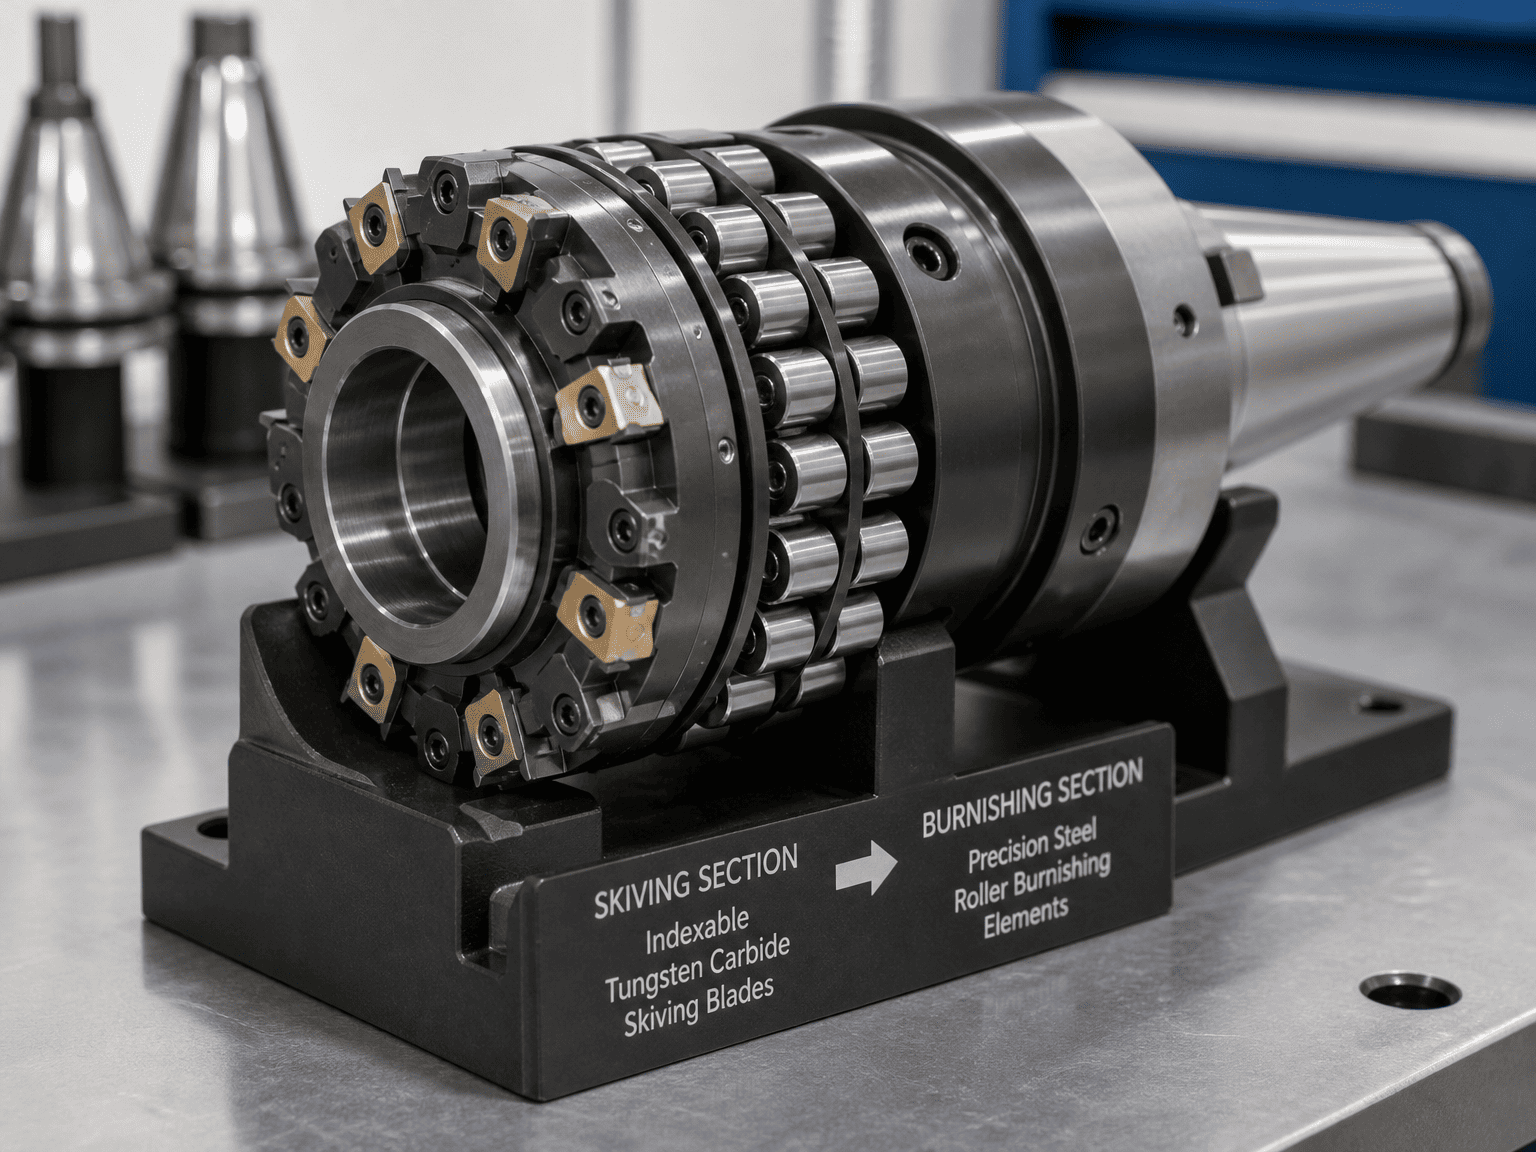
HCIC خودکار CNC سکیونگ رولر برنشنگ سلنڈر لائن ان ترتیب وار آپریشنز کو ایک واحد، اعلی کارکردگی والے مسلسل پاس سے بدل دیتی ہے:
آپریشن کے دوران، اعلی صحت سے متعلق کاربائیڈ اسکیونگ انسرٹس کچی ٹیوب رن آؤٹ اور ٹیپر کو ہٹا دیتے ہیں۔ کاٹنے والے سر کے فوراً پیچھے، سخت سٹیل کے رولرس بور کی دیوار کے خلاف شدید ریڈیل دباؤ ڈالتے ہیں۔ یہ مکینیکل پلاسٹک کی اخترتی خوردبینی دھات کی چوٹیوں کو وادیوں میں چپٹا کرتی ہے، ایک انتہائی ہموار، آئینے جیسی سطح ($Ra \le 0.15\text{ }\mu\text{m}$) بناتی ہے جو ڈرامائی طور پر مہر کی رگڑ کو کم کرتی ہے اور مائیکرو رگڑ کو روکتی ہے۔
کاٹنے یا پیسنے کے عمل کے برعکس جو بقایا تناؤ کی سطح کے تناؤ کو متعارف کراتے ہیں، رولر جلانے سے اندرونی ٹیوب کی دیوار میں گہرے دبانے والے بقایا تناؤ پیدا ہوتے ہیں۔ یہ ٹھنڈا کام سخت کرنے سے سطح کی سختی میں 15% سے 30% اضافہ ہوتا ہے، جس سے بھاری چکراتی بوجھ کے تحت ہائی پریشر تھکاوٹ کے کریکنگ اور اندرونی بیرل کے پھیلاؤ کے خلاف مزاحمت میں نمایاں اضافہ ہوتا ہے۔
روایتی ڈیپ ہول بورنگ اور 8 میٹر کے ہیوی ڈیوٹی ایکسویٹر یا ملٹی سٹیج ٹیلیسکوپک بیرل کے لیے اکثر مشین سائیکل کے 4 سے 6 گھنٹے کا وقت درکار ہوتا ہے۔ خودکار CNC SRB لائن اسی ٹیوب کو 25 منٹ سے کم وقت میں مکمل کرتی ہے، جس سے مجموعی طور پر سلنڈر بیچ مینوفیکچرنگ لیڈ ٹائم کو عام 6 سے 8 ہفتے کے صنعتی معیار سے گھٹا کر صرف 3 سے 4 ہفتے رہ جاتا ہے۔
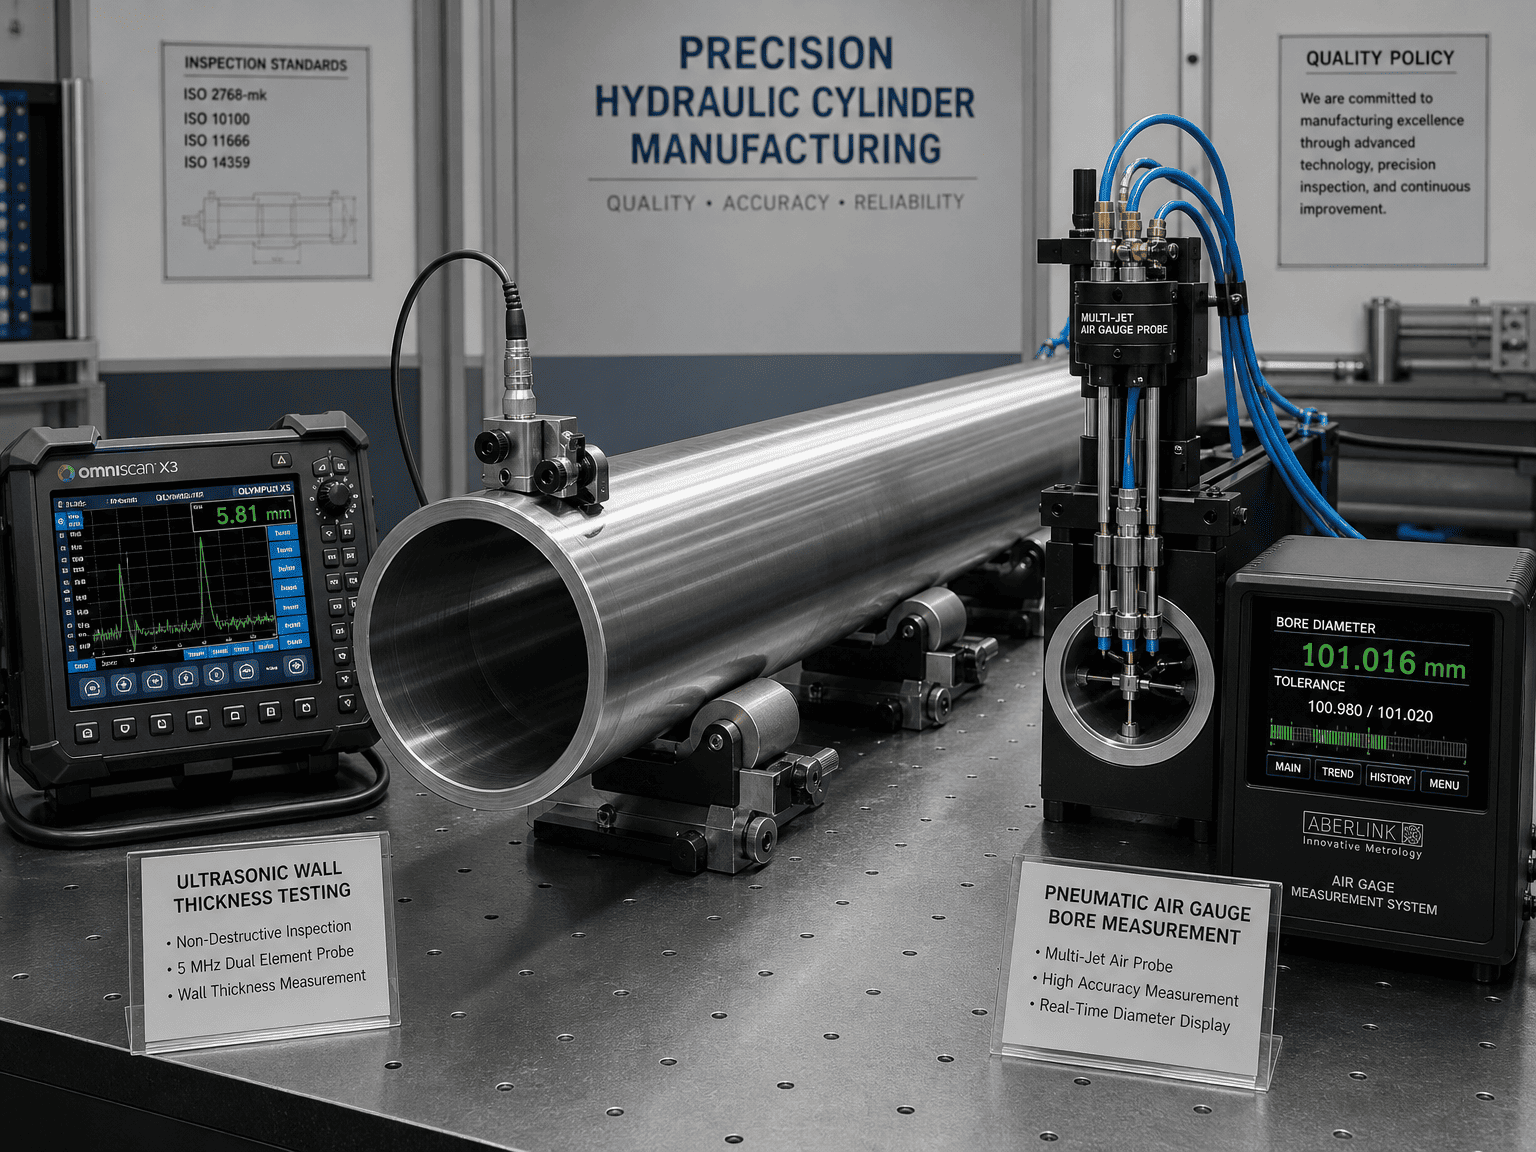
عالمی برآمدی منڈیوں میں زیرو ڈیفیکٹ ڈیلیوری کی ضمانت دینے کے لیے، نئی پروڈکشن لائن HCIC کے ISO 9001 کوالٹی مینجمنٹ فریم ورک میں مکمل طور پر ضم ہے:
"عالمی معیار کے مینوفیکچرنگ انفراسٹرکچر میں سرمایہ کاری ہمارے عالمی شراکت داروں کے ساتھ HCIC کی وابستگی کا مرکز ہے،" ڈیوڈ سونگ، HCIC میں انٹرنیشنل انجینئرنگ کے ڈائریکٹر نے کہا۔ "ہماری HCIC خودکار CNC اسکیونگ رولر برنشنگ سلنڈر لائن کے کام کرنے کے ساتھ، ہم شمالی امریکہ اور یورپی OEM آلات بنانے والوں کو ٹائر-1 درستگی، توسیع شدہ مہر آپریٹنگ لائف، اور بڑے بور اور لانگ اسٹروک ہائیڈرولک ایکچیوٹرز کے لیے صنعت کی معروف ترسیل کی رفتار فراہم کرتے ہیں۔"
یہ سہولت اب مکمل طور پر کام کر رہی ہے، جس میں ڈمپ سیمی ٹریلرز، ریفوز پیکر سلنڈرز، موبائل کرینز کے لیے بوم سلنڈر، اور بھاری صنعتی ایپلی کیشنز کے لیے اپنی مرضی کے مطابق ٹائی راڈ/ویلڈڈ سلنڈر تیار کیے جا رہے ہیں۔
اس اعلان میں جن تفصیلات اور رواداری کا حوالہ دیا گیا ہے وہ HCIC کی جنان مینوفیکچرنگ سہولت میں فیکٹری قبولیت کے ٹیسٹ کے درست پیرامیٹرز کی عکاسی کرتے ہیں۔ انجینئرنگ ڈرائنگ، میٹریل ٹیسٹ سرٹیفکیٹ (MTR)، اور ISO 9001 تعمیل دستاویزات ہر پروڈکشن شپمنٹ کے ساتھ فراہم کی جاتی ہیں۔
بڑے بور سلنڈر مینوفیکچرنگ، حسب ضرورت OEM وضاحتیں، یا 3D STEP انجینئرنگ ماڈلز کی درخواست کرنے کے لیے: