پچھلے تین سالوں کے دوران، شمالی امریکہ اور یورپ میں بھاری مشینری کی مرمت کی دکانوں نے 1,200 سے کم اوقات کار کے ساتھ کھدائی کرنے والوں، وہیل لوڈرز، اور کومپیکٹ ٹریک لوڈرز پر وقت سے پہلے چھڑی کے غدود میں تیزی سے اضافے کی اطلاع دی ہے۔
بنیادی وجہ ہائیڈرولک پمپ سے زیادہ دباؤ یا کھرچنے والی دھول کی آلودگی نہیں ہے۔ یہ انتہائی تھرمل ہیٹ سوک ہے جو سخت EPA ٹائر 4 فائنل اور EU اسٹیج V ڈیزل کے اخراج کے ضوابط سے چلتی ہے:
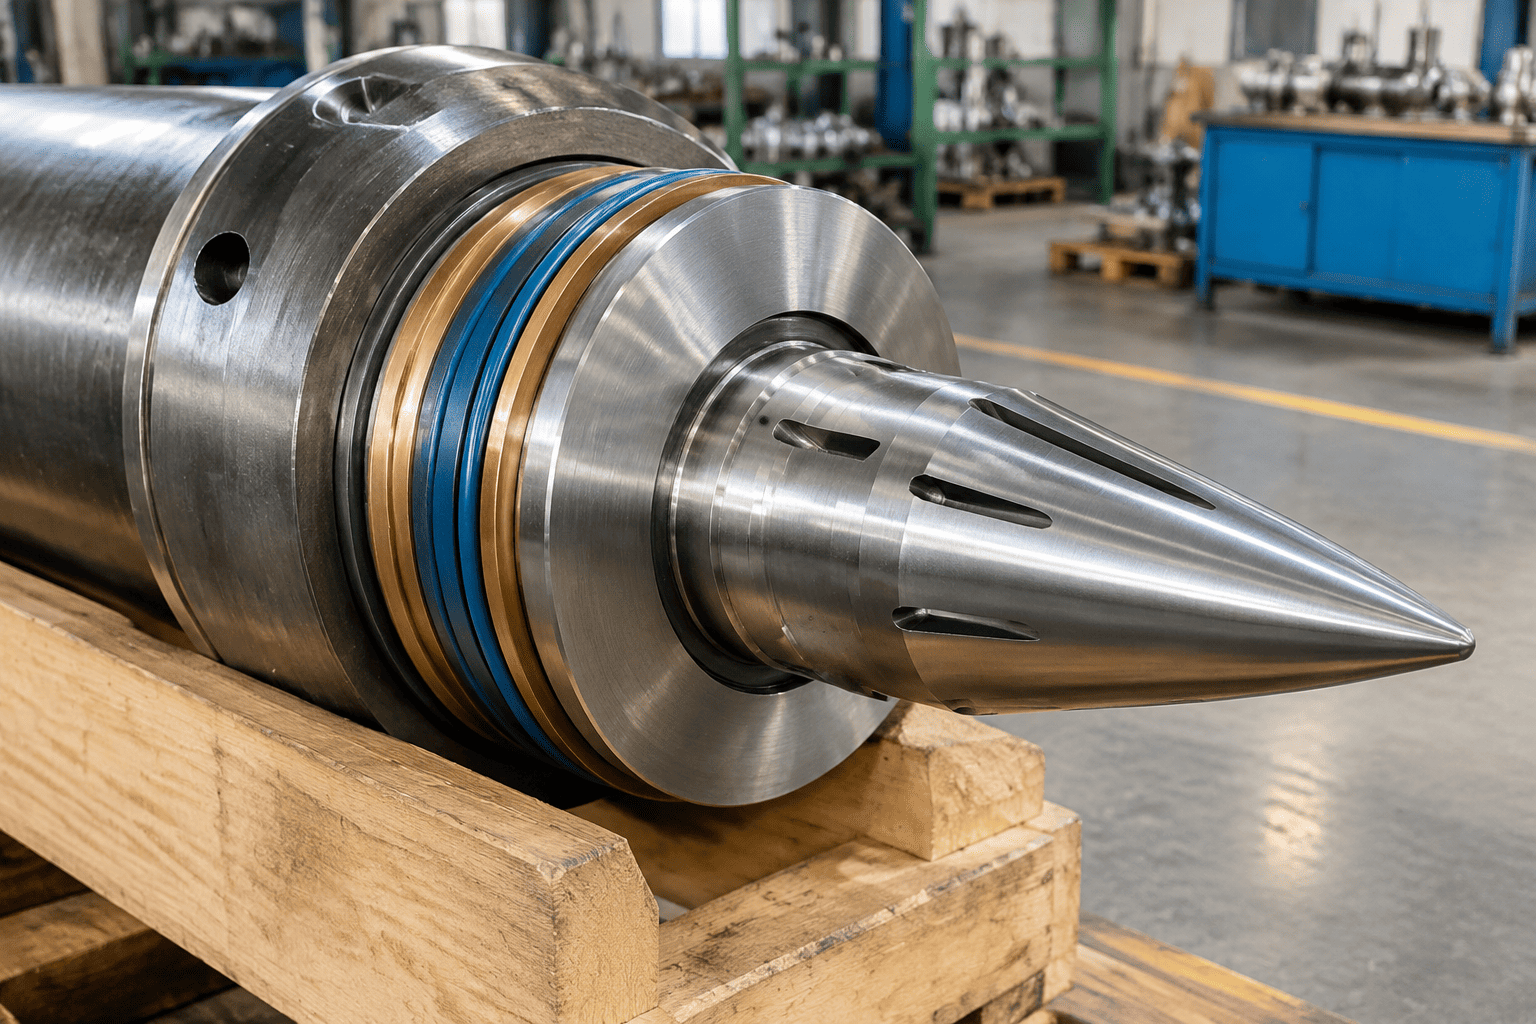
ان شدید آپریٹنگ حالات میں، معیاری نائٹریل بوٹاڈین ربڑ (NBR) کی مہریں تیزی سے پولیمر چین کی خرابی سے گزرتی ہیں، جس کے نتیجے میں بڑے پیمانے پر اعلی درجہ حرارت ہوتا ہے۔ہائیڈرولک سلنڈرموبائل مشینری میں سیل کی خرابی۔
| ٹیئر 4 ایف / اسٹیج V تھرمل ٹریپ بمقابلہ۔ سیل انحطاط | |
|---|---|
| ڈی پی ایف / ایس سی آر فعال تخلیق نو | 650°C ایگزاسٹ سکن ٹیمپ |
| حرارت کی منتقلی | دیپتمان اور کوندکٹو حرارت لینا |
| انڈر ہڈ ایمبیئنٹ ایئر پاکٹ | 110°C سے 125°C مسلسل |
| گلینڈ میں ہائیڈرولک فلوئڈ فلم | 130 ° C سے 140 ° C مقامی طور پر |
| معیاری NBR مہر (درجہ بندی 90°C) | 600 گھنٹے کے بعد ناکام ہو جاتا ہے: شیشہ سخت اور پھٹا |
| اپ گریڈ شدہ FKM / HNBR سیل (160°C کی درجہ بندی) | 5,000+ گھنٹے: لچک برقرار ہے۔ |
جب معیاری NBR (Buna-N) مہریں اپنی زیادہ سے زیادہ ڈیزائن کی حد (90°C سے 100°C) کے اوپر مسلسل کام کرتی ہیں، تو کیمیائی انحطاط ایک قابل قیاس، تباہ کن نمونہ کی پیروی کرتا ہے:
حرارت ربڑ کے میٹرکس سے اتار چڑھاؤ والے پلاسٹکائزرز کو نکال دیتی ہے۔ 500 سے 800 گھنٹوں کے اندر، لچکدار سگ ماہی ہونٹ اپنی لچکدار یادداشت کھو دیتا ہے اور مستقل "کمپریشن سیٹ" لیتا ہے۔ جبہائیڈرولک سلنڈرچھڑی پھیلتی ہے اور معمولی مائیکرو وائبریشنز کا سامنا کرتی ہے، چپٹی مہر ہونٹ چھڑی کی سطح پر مزید نہیں چل سکتی، جس سے فوری طور پر کم دباؤ والا تیل رونے لگتا ہے۔
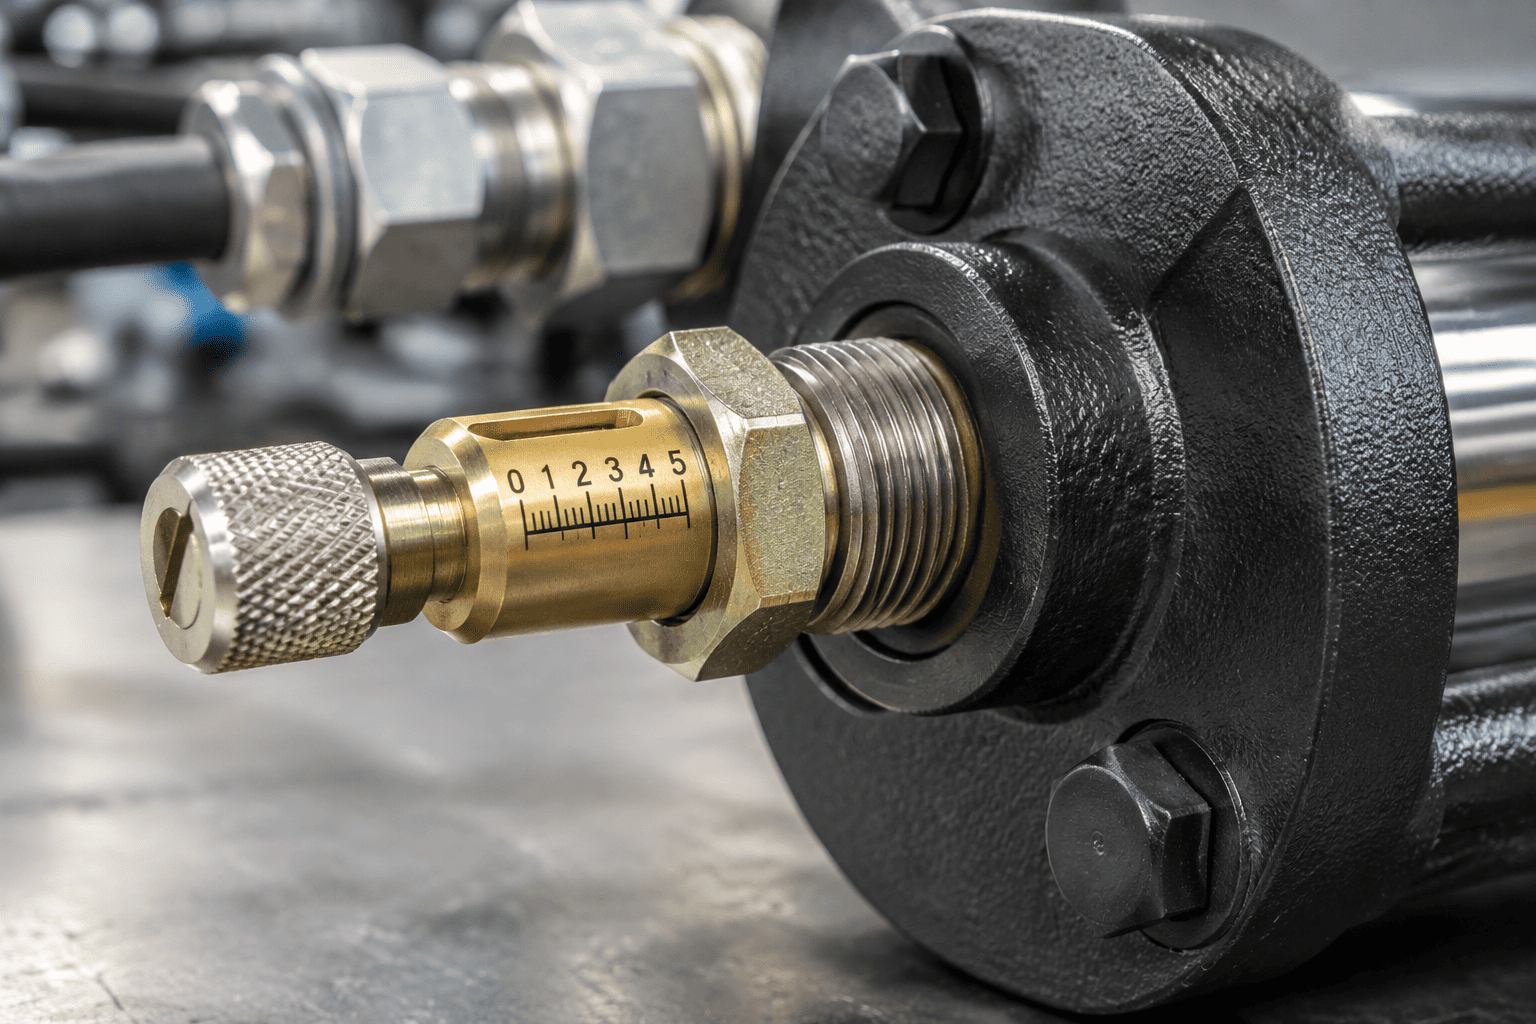
گرم، آکسائڈائزڈ معدنی تیل کی نمائش پولیمر زنجیروں کے کراس لنکنگ کا سبب بنتی ہے۔ ایک مہر جو 80 Shore A سے شروع ہوئی سختی 95+ Shore A تک سخت ہو جاتی ہے، لچکدار ربڑ کو ٹوٹنے والے پلاسٹک میں تبدیل کر دیتی ہے۔ جیسے جیسے کروم راڈ آگے پیچھے ہٹتا ہے، ٹوٹنے والی مہر کے ہونٹ ٹوٹ جاتے ہیں، مائیکرو چپس اور فریکچر ہو جاتے ہیں، جس سے سلنڈر بیرل کے اندر گہرا ربڑ کا ملبہ رہ جاتا ہے۔
بار بار آنے والے ڈاؤن ٹائم کو روکنے کے لیے، موبائل مشینری OEMs اور تعمیر نو کرنے والے معیاری کموڈٹی نائٹریل سے ہٹ کر اعلیٰ کارکردگی والے فلورویلاسٹومر اور ہائیڈروجنیٹڈ پولیمر کی طرف منتقل ہو رہے ہیں:
| سیل مواد کی قسم | مسلسل درجہ حرارت کی حد | چوٹی وقفے وقفے سے درجہ حرارت | آکسائڈائزڈ گرم تیل کے خلاف مزاحمت | رگڑنے اور پہننے کی مزاحمت | متعلقہ مواد کی قیمت |
|---|---|---|---|---|---|
| معیاری نائٹریل (NBR) | -30°C سے +90°C | +105°C | ناقص (تیزی سے سخت ہونا) | بہترین (جب ٹھنڈا ہو) | 1.0× (بیس لائن) |
| ہائیڈروجنیٹڈ نائٹریل (HNBR) | -35°C سے +140°C | +160°C | بہت اچھا | سپیریئر (زبردست جھٹکا) | 2.5× سے 3.0× |
| فلوریلاسٹومر (FKM / Viton) | -20°C سے +200°C | +220°C | بقایا (زیرو انحطاط) | اعتدال پسند (بیک اپ رِنگز کی ضرورت ہے) | 4.0× سے 5.0× |
| کاربن / کانسی سے بھرا ہوا PTFE | -60°C سے +220°C | +260°C | تمام سیالوں کے لیے ناقابل تسخیر | بہترین (کم رگڑ) | 3.5× سے 4.5× |
موسم گرما کی کان، اسفالٹ ہموار، اور جنگلات کی ایپلی کیشنز میں جدید اسٹیج V مشینیں چلانے والے فلیٹ مینیجرز کو اس 3 قدمی تھرمل پروٹیکشن پروٹوکول کو نافذ کرنا چاہیے:
| قدم | تفصیل |
|---|---|
| مرحلہ 1 | آئل کولر تھرمل امیجنگ اور ریڈی ایٹر کور ڈی سلٹنگ |
| مرحلہ 2 | FKM Fluoroelastomer اور PEEK بیک اپ کے ساتھ Gland Retrofit |
| مرحلہ 3 | مصنوعی ہائی-VI (ISO VG 46/68) ہائیڈرولک فلوئڈ سوئچ |
تھرمل امیجنگ آڈٹ: ہائیڈرولک لائن کے درجہ حرارت کا نقشہ بنانے کے لیے بھاری کھدائی کے دوران ایک اورکت کیمرہ استعمال کریں۔ "ہاٹ اسپاٹ" سلنڈروں کی شناخت کریں جو مسلسل 95 ° C سے اوپر چل رہے ہیں۔
FKM/HNBR سیل کٹس کو معیاری بنائیں: انجن سے ملحقہ سلنڈروں کے لیے معیاری سیاہ NBR ری پیکنگ کٹس پر پابندی لگائیں۔ مینڈیٹ براؤن FKM یا سبز HNBR مہر سیٹ سیریلائزڈ انسپکشن ٹیگز کے ساتھ۔
ہائی وسکوسیٹی انڈیکس (VI) مصنوعی سیال: ہائی-VI مصنوعی ہائیڈرولک آئل (VI > 160) پر سوئچ کریں جو 110 ° C پر چکنا کرنے والی فلم کی موٹائی کو برقرار رکھتے ہیں، سلنڈر گائیڈ بشنگ کے اندر باؤنڈری رگڑ کو گرم کرنے سے روکتے ہیں۔
ایک خصوصی فلوڈ پاور مینوفیکچرر کے طور پر جو عالمی تعمیراتی اور کان کنی OEMs فراہم کرتا ہے، HCIC انجینئرز اپنی مرضی کے سلنڈرز کو زیادہ گرمی والے ماحول میں پھلنے پھولنے کے لیے ڈیزائن کرتے ہیں: