بھاری ہائیڈرولک سلنڈروں میں، ہارڈ کروم الیکٹروپلاٹنگ کھرچنے والے لباس اور ماحولیاتی آکسیکرن کے خلاف بنیادی رکاوٹ فراہم کرتی ہے۔ تیار شدہ زمینی سلاخوں کو تباہ کیے بغیر تہہ کی موٹائی کی پیمائش کرنا پہلے مضمون کے معائنہ کا ایک اہم مرحلہ ہے۔
| آئٹم | تفصیلات |
|---|---|
| کواڈرینٹ پوزیشنز | اوپر کا کواڈرینٹ: 0° دائیں: 90° نیچے کواڈرینٹ: 180° بائیں: 270° (ٹھوس اسٹیل راڈ پر ماپا گیا) |
| طول بلد ماپنے اسٹیشنز | 3 اسٹیشن: سامنے (100mm)، مرکز، پیچھے (100mm) |
| ریڈیل ریڈنگز | فی اسٹیشن 4 ریڈیل ریڈنگ، کل 12 پوائنٹ ڈیٹا میٹرکس |
| ہدف کی موٹائی | معیاری صنعتی ≥ 25 μmSevere-Duty ≥ 40–50 μm |
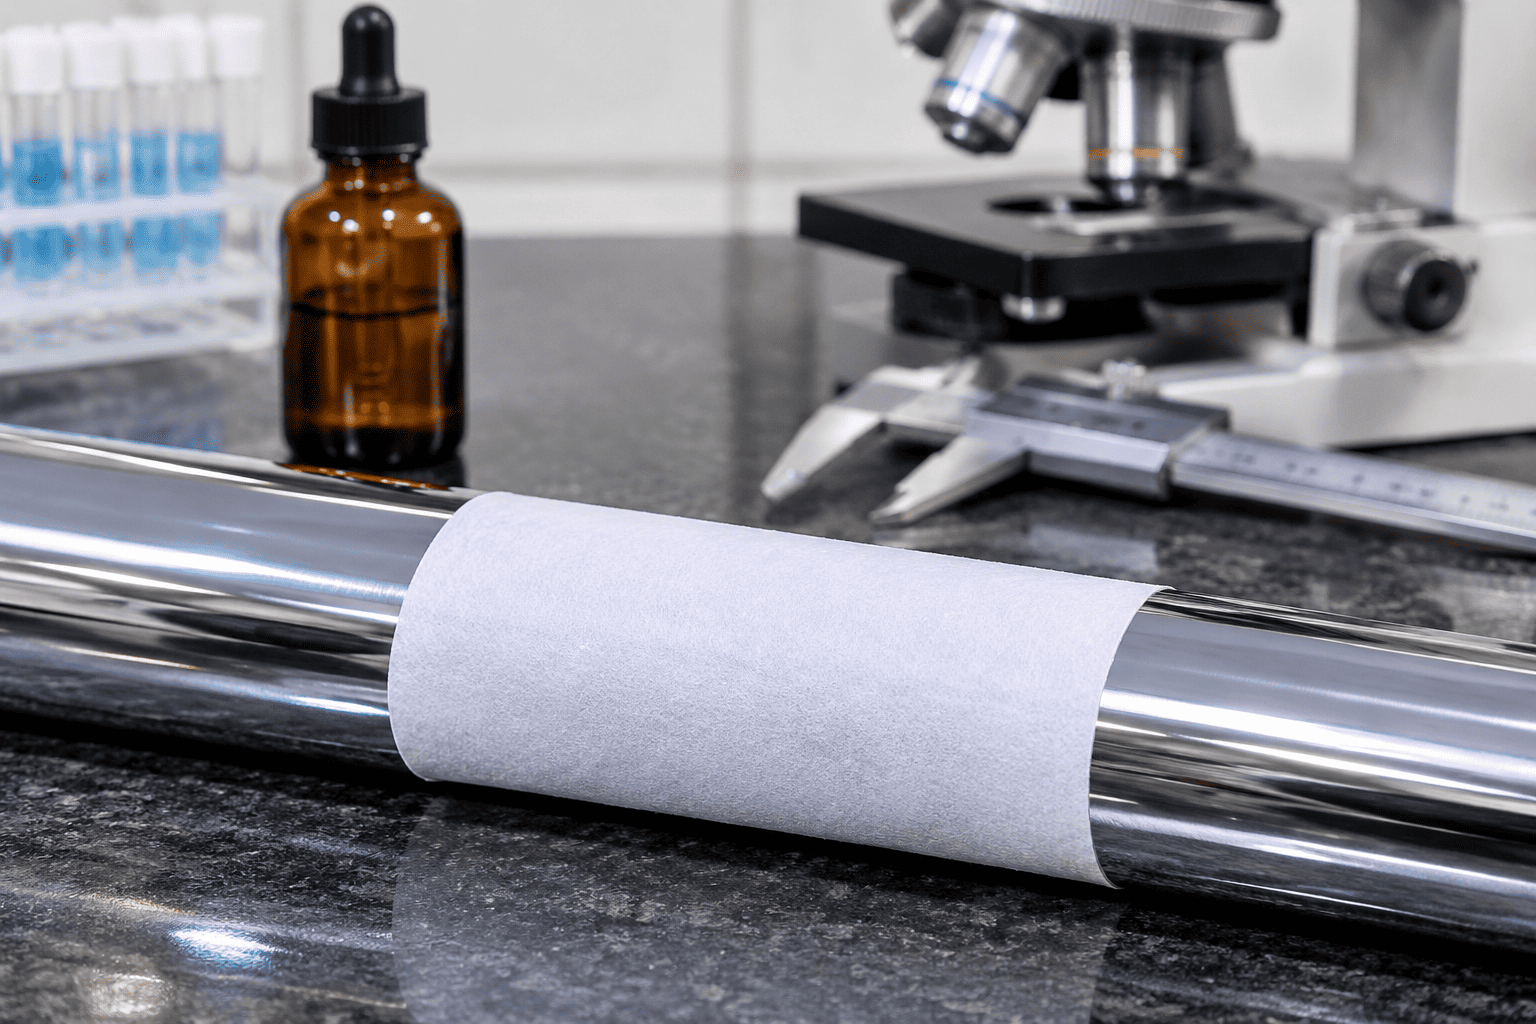
موٹائی کی تصدیق کے دوران ہائیڈرولک سلنڈرز کے لیے ہارڈ کروم پسٹن راڈ کوالٹی کے معیارات کا سختی سے نفاذ بھاری ملٹی شفٹ آپریشنز کے تحت ابتدائی راڈ پٹنگ اور آئل سیل کے اخراج کو روکتا ہے۔
ہائیڈرولک سلنڈر راڈ کی فنکشنل سکریچ مزاحمت جمع کرومیم جالی کی کرسٹالوگرافک سختی پر منحصر ہے:
آرائشی روشن کروم کے برعکس، صنعتی ہارڈ کروم الیکٹروپلاٹنگ قدرتی طور پر الیکٹروڈپوزیشن کے دوران اندرونی تناؤ سے نجات دلانے والے مائیکرو کریکس کو تیار کرتی ہے۔ کنٹرول شدہ مائیکرو کریک نیٹ ورکس اہم ہیں: وہ خوردبین چکنا کرنے والی تیل کی فلموں کو برقرار رکھتے ہیں جو خام بیس اسٹیل تک سنکنرن نمی کو پہنچنے کی اجازت دیئے بغیر سیل رگڑ کو کم کرتی ہیں۔
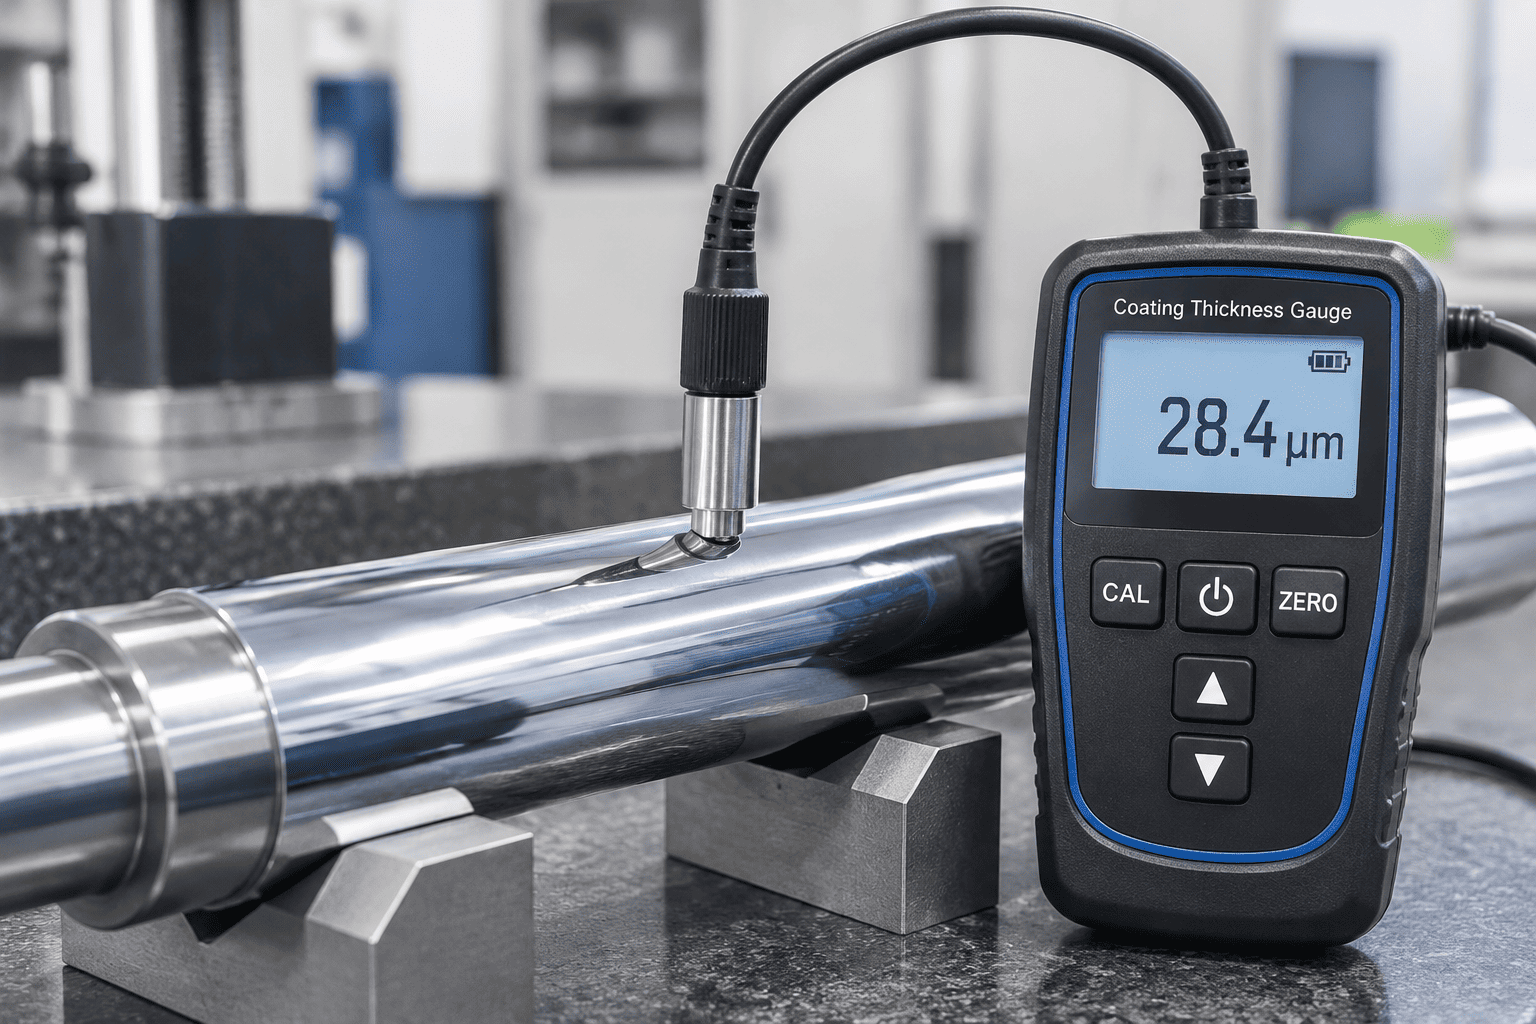
1. ریجنٹ فارمولیشن: 10 g/L پوٹاشیم فیریکانائیڈ (K₃[Fe(CN)₆]) اور 20 g/L سوڈیم کلورائیڈ (NaCl) کا محلول تیار کریں۔
2. ایپلی کیشن: ری ایجنٹ کے ساتھ سیر شدہ جاذب فلٹر پیپر کو 10 منٹ کے لیے براہ راست صاف، ڈیگریزڈ کروم راڈ کی سطح پر لگائیں۔
3. رد عمل کیمسٹری: اگر ایک تاکنا یا دراڑ مکمل طور پر فیرس اسٹیل بیس تک پھیل جاتی ہے، تو لوہے کے آئن تحلیل ہو جاتے ہیں اور رد عمل ظاہر کر کے مخصوص شکل اختیار کر لیتے ہیں۔پرشین نیلے داغ (Fe₄[Fe(CN)₆]₃):
4. قبولیت کی حد: ہائیڈرولک سلنڈرز کے لیے ہارڈ کروم پسٹن راڈ کے معیار کے معیار کے تحت، پہلی درجے کی ہائیڈرولک سلنڈر راڈز کے لیے صفر نیلے دھبے فی 100 cm² کی اجازت ہے۔
آپٹیکل میٹالوگرافک انسپیکشن کے تحت (ہائیڈروکلورک ایسڈ کے ساتھ 200×میگنیفیکیشن)، اعلی پائیداری والی سلاخوں کو فی لکیری سینٹی میٹر 400 سے 600 مائیکرو کریکس کی نمائش کرنی چاہیے۔ ایک بند، نان تھرو کریک نیٹ ورک نمی کی منتقلی کو روکتا ہے جبکہ U-Cup polyurethane سیل کے لیے باؤنڈری چکنا کو برقرار رکھتا ہے۔
تیز رفتار سنکنرن چیمبرز ایک کنٹرول شدہ لیبارٹری ماحول میں سخت ساحلی، ڈی آئسنگ کیمیکل، اور مجموعی کان کی نمائش کے سالوں کی نقل کرتے ہیں:
ہائیڈرولک سلنڈروں کے لیے ان ہارڈ کروم پسٹن راڈ کوالٹی کے معیارات پر عمل کرنا اس بات کو یقینی بناتا ہے کہ سخت سڑک پر نمکین، زرعی کھاد، اور ساحلی شپ یارڈ کے ماحول میں تعینات فلویڈ پاور سلنڈر بغیر کسی مہر کے کٹے ہوئے سنکنرن گڑھوں کے کام کرتے ہیں۔
| میٹرولوجی ڈائمینشن | معیاری معیار کی ضرورت | تصدیق کا معیار | فیلور موڈ کو روکا گیا۔ |
|---|---|---|---|
| چڑھانا پرت کی موٹائی | ≥25μm (معیاری) / ≥40–50μm (ہیوی ڈیوٹی) | آئی ایس او 2178 میگنیٹک انڈکشن | قبل از وقت پہننے کے ذریعے اور بیس اسٹیل کی نمائش |
| وکرز مائیکرو ہارڈنیس | 850 سے 1,050 HV0.1 (65 سے 70 HRC) | ISO 4516/ASTM E384 | ہوائی گرٹ اور ریت سے کھرچنا اور اسکور کرنا |
| مائیکرو کریک کثافت | 400 سے 600 دراڑیں/سینٹی میٹر (نان تھرو نیٹ ورک) | میٹالرجیکل ایچ @200× | تیل کی فلم کی بھوک یا گہری نمی کا اخراج |
| Porosity تصدیق | زیرو بلیو سپاٹ فی 100 cm2 فلٹر ٹیسٹ | فیروکسیل ریجنٹ (ASTM B571) | پن ہول گالوانک زنگ اور زیر زمین چھالا |
| غیر جانبدار نمک سپرے (NSS) | 500 سے 1,000+ گھنٹے (درجہ بندی 10) | ASTM B117/ISO 9227 | بے نقاب کھڑی سلاخوں پر ماحولیاتی زنگ لگ رہا ہے۔ |
| سطح ختم (Ra) | Ra=0.10 سے 0.20μm (Rmr>50%) | ISO 4287 Stylus Profilometer | راڈ سیل ہونٹوں کی کھرچنا اور متحرک ہائیڈرولک تیل کا رساو |
| ڈائی میٹریکل رن آؤٹ | ≤0.15 ملی میٹر فی 1,000 ملی میٹر راڈ کی لمبائی | وی بلاکس پر انڈیکیٹر ڈائل کریں۔ | سلنڈر غدود بشنگ بائنڈنگ اور سیل اوولائزیشن |
ہائیڈرولک سلنڈرز کے لیے ان جامع ہارڈ کروم پسٹن راڈ کوالٹی کے معیارات کو لاگو کرنا اس بات کی ضمانت دیتا ہے کہ ہائیڈرولک آلات کے مینوفیکچررز عالمی صنعتی اور موبائل مشینری کی منڈیوں میں رساو سے پاک، طویل زندگی کے لکیری ایکچویٹرز فراہم کرتے ہیں۔
تکنیکی دستاویزات کے لیے، میٹریل ٹیسٹ سرٹیفکیٹ (EN 10204 3.1)، اور کسٹم OEM سلنڈر راڈ کی وضاحتیں،"info@jnhcic.com" پر HCIC کوالٹی انجینئرنگ سے رابطہ کریں۔