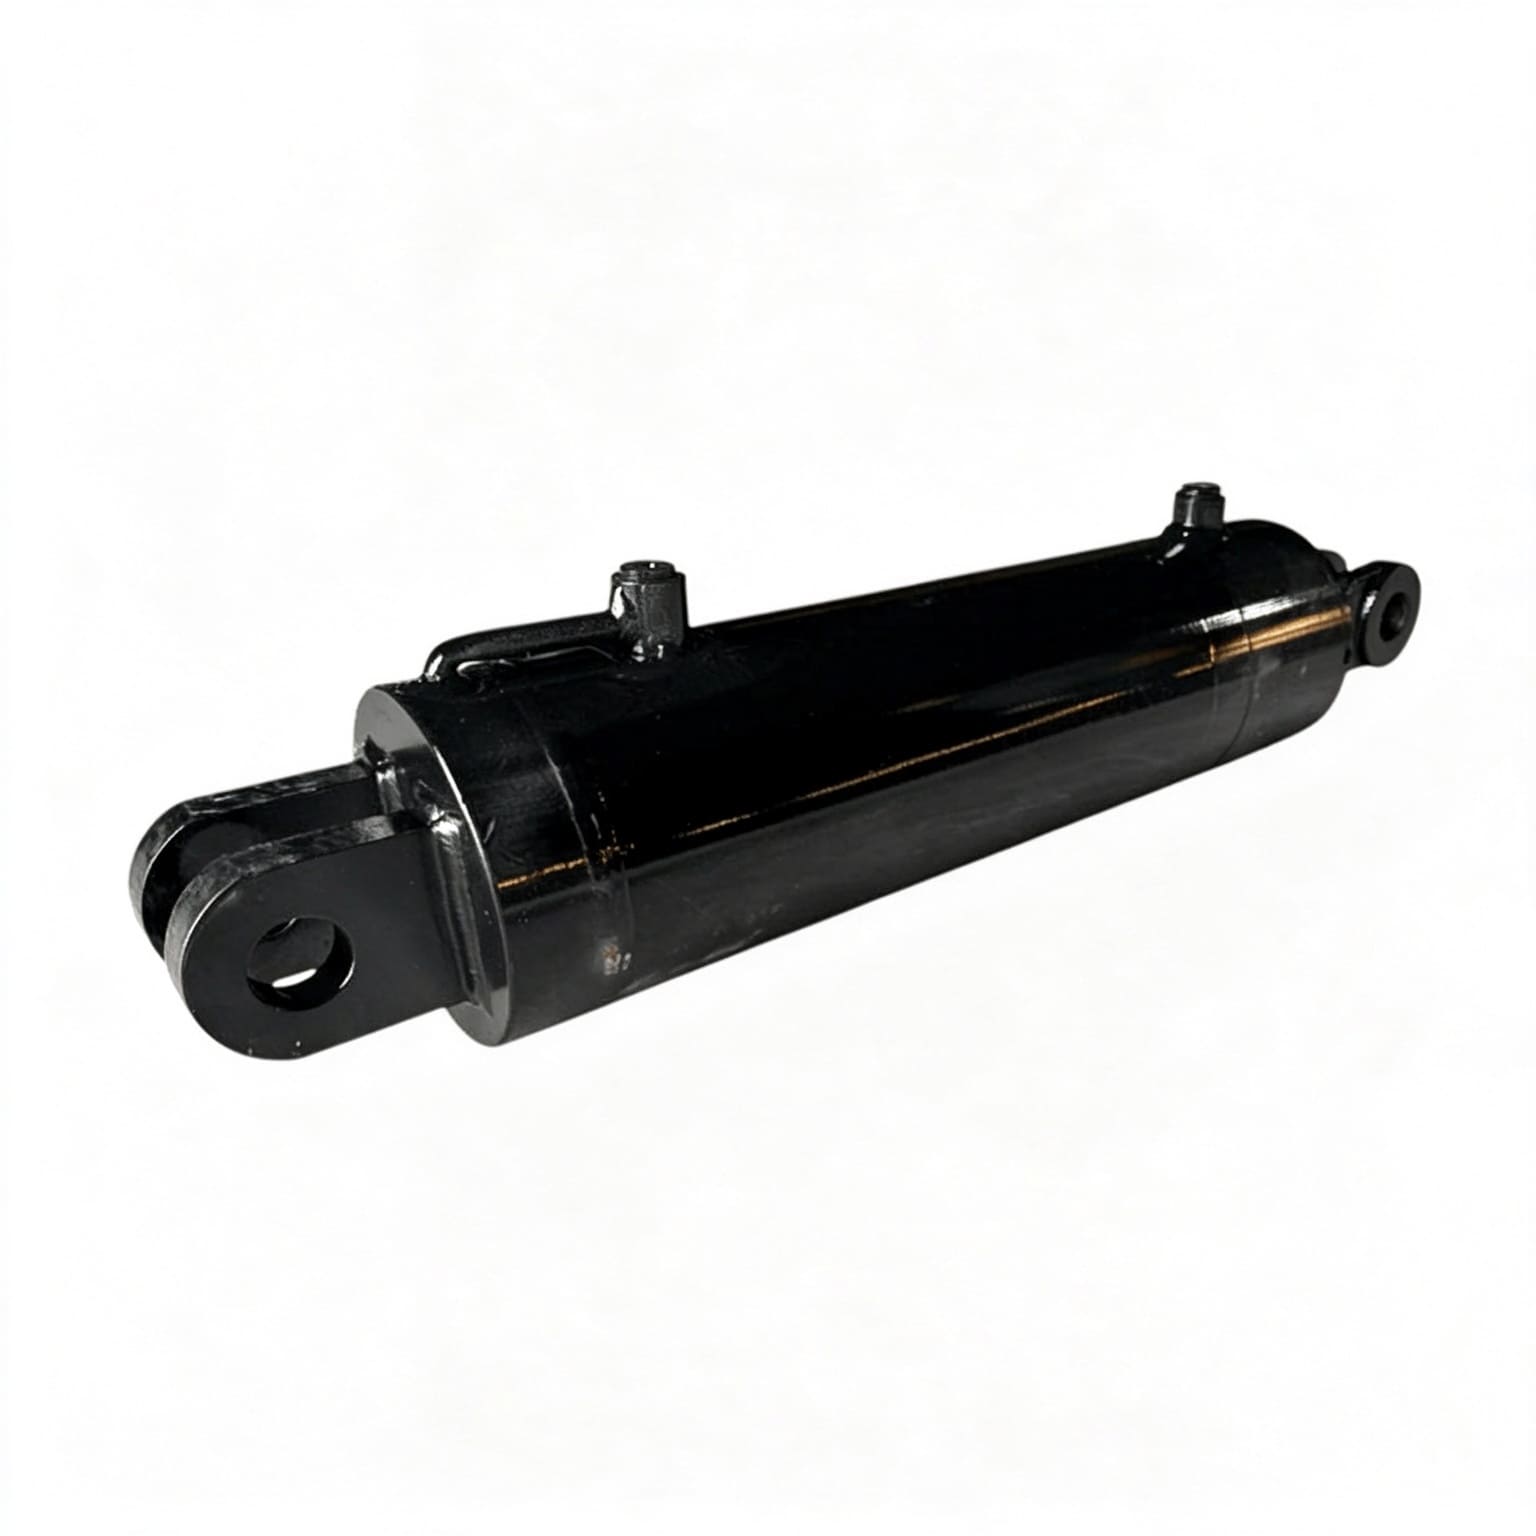
تجارتی مشینری کے مینوفیکچررز اور ہائیڈرولک فلیٹ آپریٹرز کے لیے، بغیر ٹیسٹ شدہ سلنڈر ایک سخت ذمہ داری ہے۔ سٹیل اینڈ کیپس میں مائیکروسکوپک کاسٹنگ پورسٹی، ویلڈڈ بیرل جوائنٹس میں نامکمل روٹ فیوژن، یا فیکٹری اسمبلی کے دوران معمولی سیل ہونٹ نِکس کا جامد زیرو پریشر معائنہ کے تحت پتہ نہیں لگایا جا سکتا۔
جب 30 ٹن کے موبائل کھدائی کرنے والے یا 350 بار کے صنعتی فارمنگ پریس پر نصب کیا جاتا ہے تو، ایک غیر تصدیق شدہ سلنڈر جس کا نشانہ متحرک دباؤ کی چوٹی ہے، تباہ کن بیرل سیون پھٹنے، راڈ گلینڈ کے دھاگے کی پٹی، یا پرتشدد بیرونی سیال پھٹنے کا شکار ہوگا۔
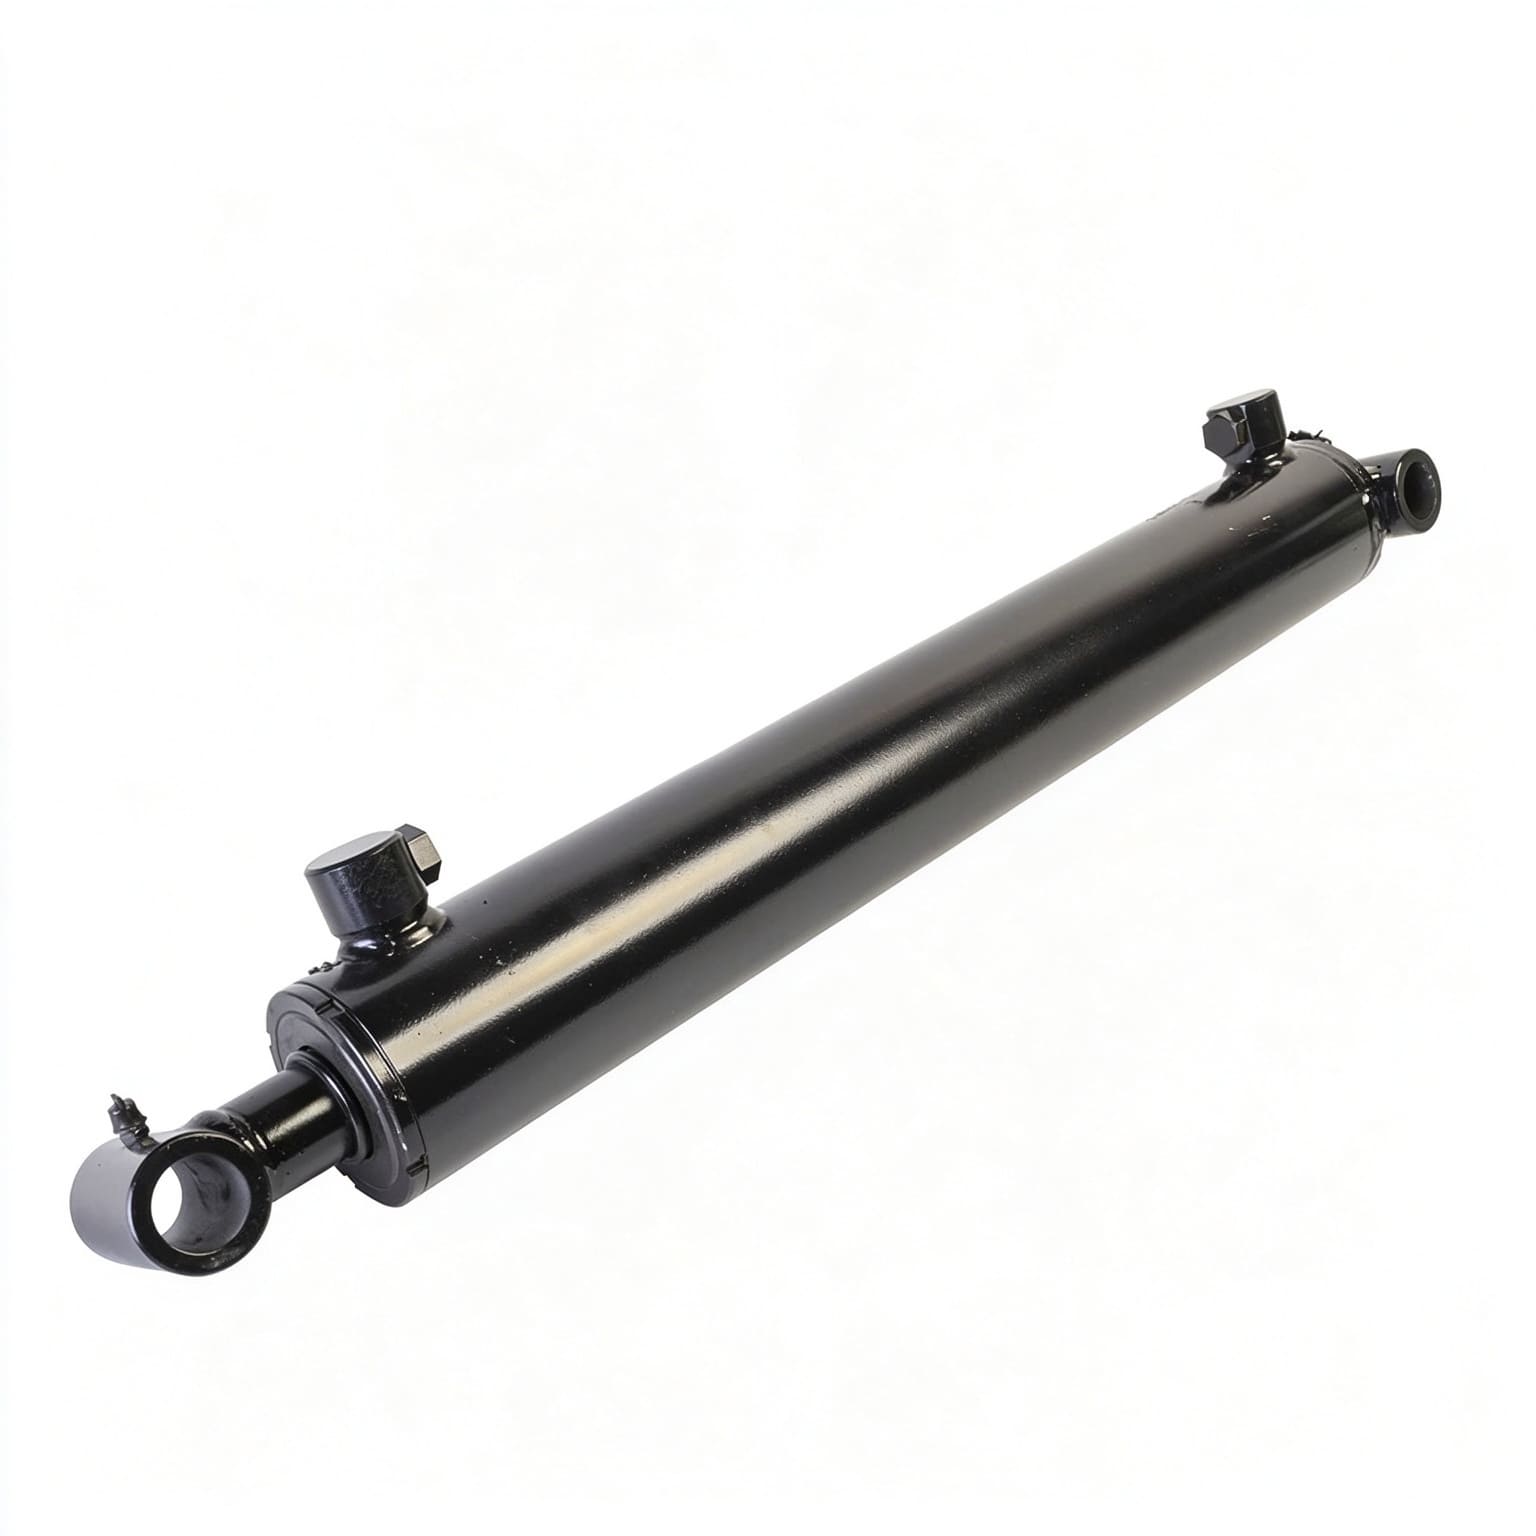
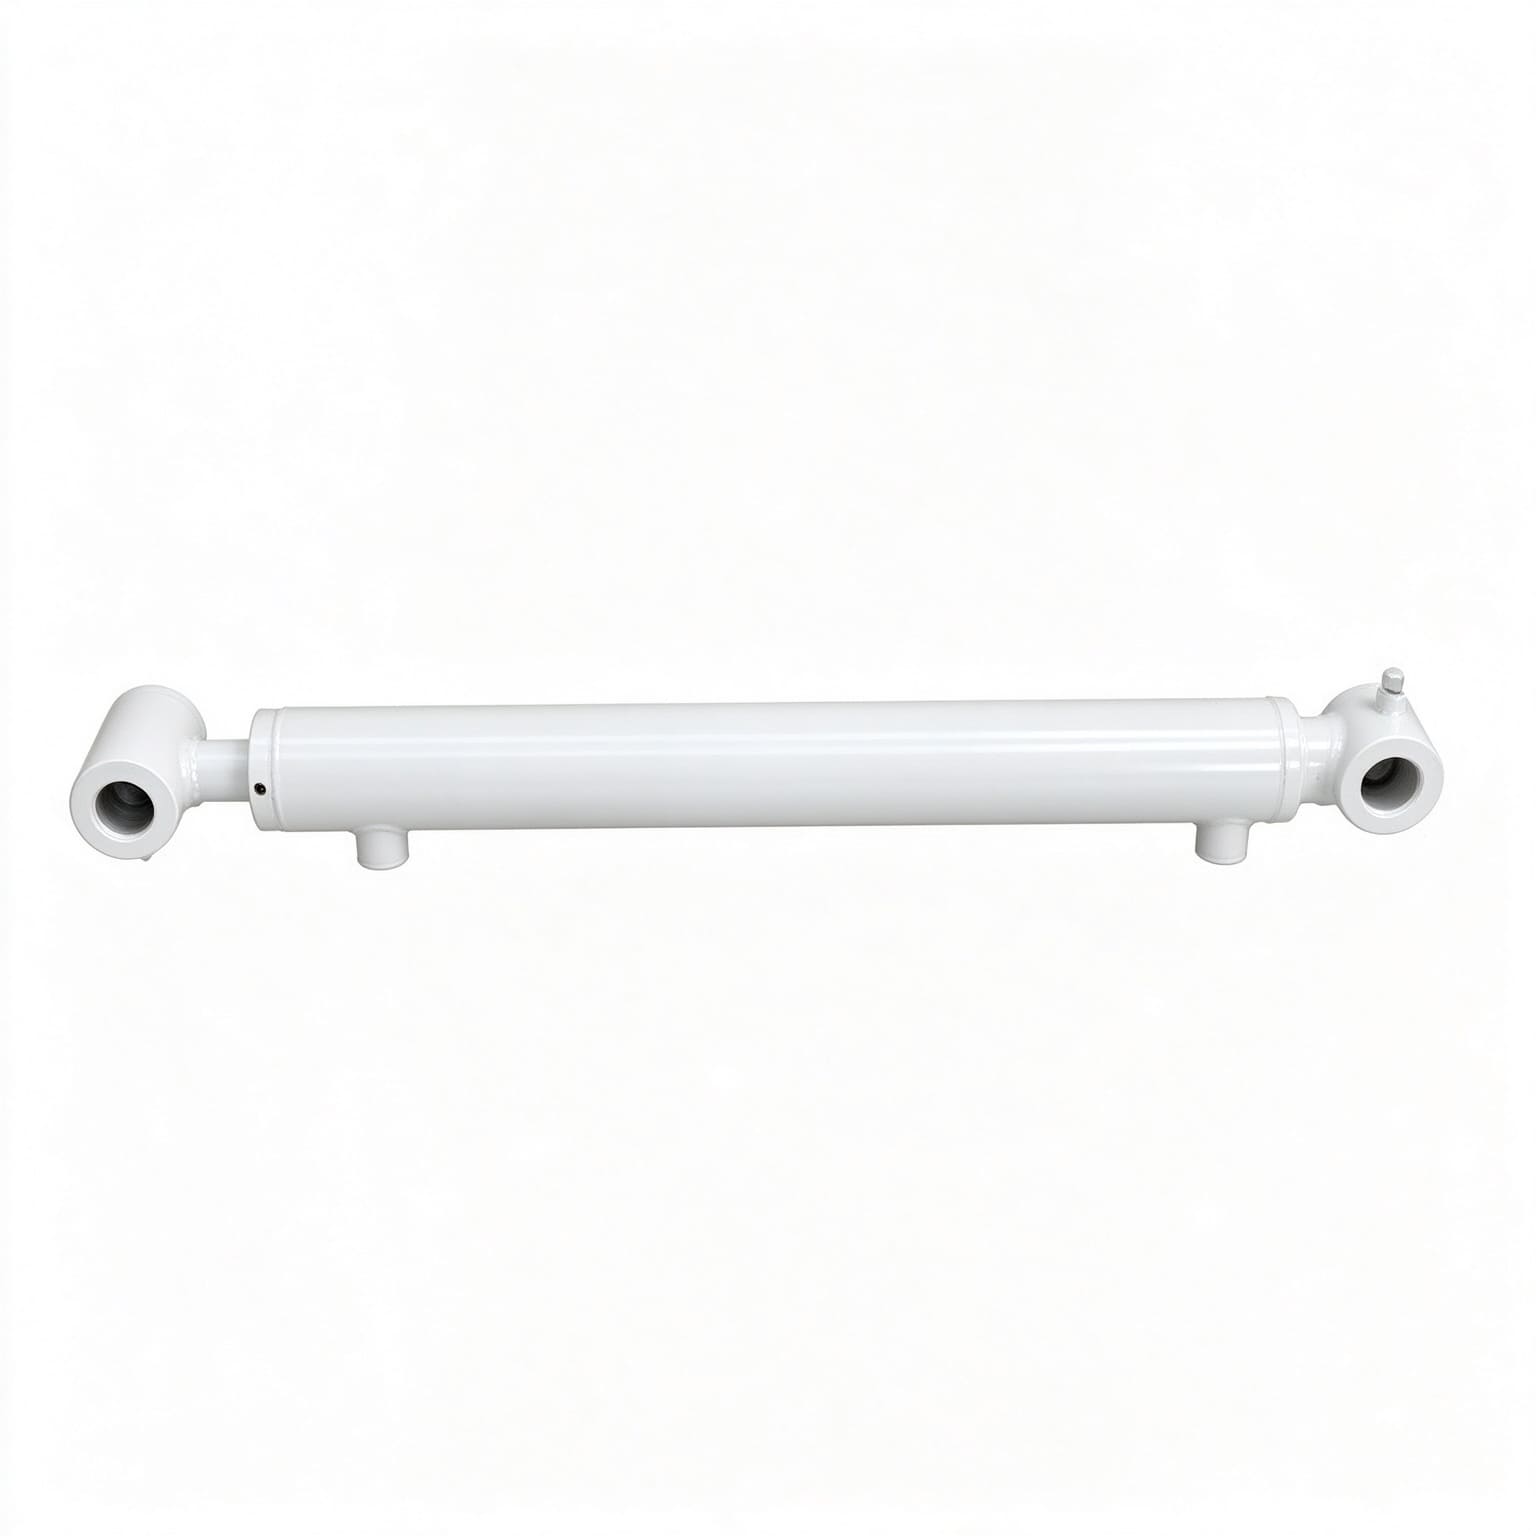
پھانسی دینا aمعیاری ہائیڈرولک سلنڈرکنٹرول شدہ فیکٹری کے حالات کے تحت ہائیڈرو سٹیٹک پروف ٹیسٹنگ کا طریقہ کار ڈیلیوری سے پہلے ساختی سالمیت کی توثیق کرتا ہے۔ فلوئڈ چیمبر کو ریٹیڈ ورکنگ پریشر (150% پروف ریٹنگ) سے 1.5 گنا دبانے سے، کوالٹی انجینئرز تین غیر گفت و شنید بنیادی خطوط کی تصدیق کرتے ہیں:
1. مواد کی پیداوار کا مارجن:اس بات کی تصدیق کرتا ہے کہ سیملیس الائے سٹیل بیرل، جعلی اینڈ کیپس، اور بڑھتے ہوئے کلیویس ویلڈز مستقل پلاسٹک کی خرابی کا تجربہ نہیں کرتے ہیں۔
2. متحرک غدود کی سگ ماہی:اس بات کی تصدیق کرتا ہے کہ پرائمری U-Cups، PTFE سٹیپ سیل، اور PEEK اینٹی ایکسٹروژن رِنگز بلند دباؤ پر بغیر کسی فرق کے اخراج کے مثبت طور پر مہر لگاتے ہیں۔
3. اندرونی پسٹن بائی پاس سالمیت: مکمل مکینیکل بوجھ کے تحت کیپ اور راڈ چیمبرز کے درمیان صفر کراس پورٹ فلوڈ بائی پاس کی تصدیق کرتا ہے۔
| آئٹم | تفصیلات |
|---|---|
| معیاری | ISO 10100 ہائیڈروسٹیٹک ٹیسٹ پریشر لفافہ |
| درجہ بند آپریٹنگ پریشر | 25.0 MPa (250 بار / 3,625 PSI) |
| ضرب کی ضرورت | 1.5x ضرب ثبوت کی ضرورت |
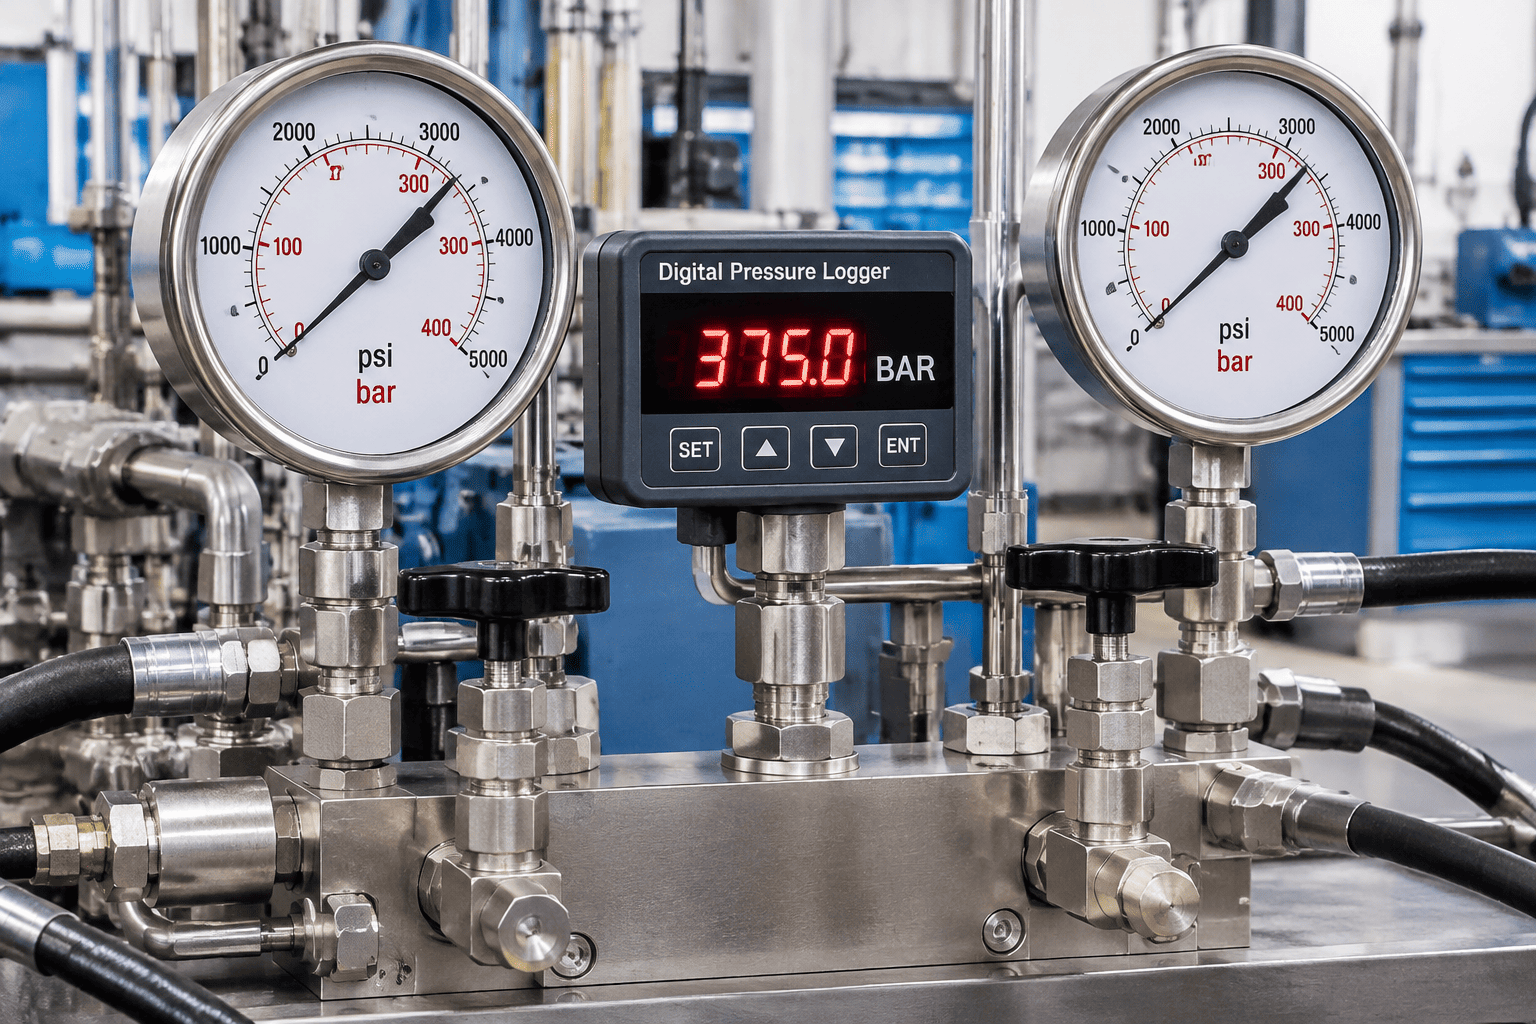
| فیکٹری ہائیڈروسٹیٹک پروف ٹیسٹ | 37.5 MPa (375 بار) |
| ہولڈنگ ٹائم | کم از کم 10-15 منٹ ٹھوس رہائش |
| ڈیجیٹل پریشر کشی کی حد | <0.05 بار (زیرو ڈراپ) |
بین الاقوامی فلوڈ پاور کوالٹی پروٹوکول نئے اور دوبارہ بنائے گئے سلنڈروں کے لیے سخت انعقاد کے اوقات اور قبولیت کی حد قائم کرتے ہیں:
| ٹیسٹنگ سٹینڈرڈ | معیاری دائرہ کار | لازمی ثبوت دباؤ کا تناسب | کم از کم قیام کا وقت | قابل اجازت بیرونی رساو |
|---|---|---|---|---|
| ISO 10100:2020 | ہائیڈرولک سیال طاقت - سلنڈر - قبولیت ٹیسٹ | 1.5× ریٹیڈ ورکنگ پریشر | 10 سے 15 منٹ | زیرو ڈراپس (0 ملی لیٹر فی منٹ) |
| NFPA/T2.6.1 R2 | سیال پاور پریشر کنٹینمنٹ ٹیسٹ کا معیار | 1.5× سے 2.0 × ورکنگ پریشر | کم از کم 10 منٹ | زیرو ساختی مسخ |
| دین 24554 | کومپیکٹ سیریز 160 بار ہائیڈرولک سلنڈر | 1.5× ریٹیڈ پریشر (240 بار) | 5 سے 10 منٹ | غدود پر رونا صفر |
| EN ISO 4413 | سسٹمز کے لیے عمومی اصول اور حفاظتی تقاضے | 2.5× برسٹ سیفٹی فیکٹر بیس لائن | مکمل فنکشنل اسٹروک ٹیسٹ | مکمل دباؤ پر قابو پانا |
کوالٹی اشورینس کے تکنیکی ماہرین کو عمل کرنا چاہئےہائیڈرولک سلنڈراس 5-اسٹیج ورکشاپ ورک فلو کا استعمال کرتے ہوئے ہائیڈروسٹیٹک پروف ٹیسٹنگ کا طریقہ کار:
| اسٹیج | ٹیسٹ آئٹم | پیرامیٹر |
|---|---|---|
| 1 | کم پریشر ایئر پرج | < 1.0 ایم پی اے |
| 2 | مکمل اسٹروک سائیکلنگ | 3 سائیکل @ شرح شدہ بہاؤ |
| 3 | کیپ اینڈ پروف ہولڈ | 10 منٹ کے لیے 1.5x دباؤ |
| 4 | راڈ اینڈ پروف ہولڈ | 10 منٹ کے لیے 1.5x دباؤ |
| 5 | ڈیجیٹل ٹرانسڈیوسر پریشر ڈے آڈٹ | — |
سلنڈر کے اندر پھنسی ہوا نیومیٹک اسپرنگ کی طرح کام کرتی ہے، خطرناک کمپریسڈ توانائی کو ذخیرہ کرتی ہے اور پریشر ٹرانسڈیوسر ریڈنگ کو مسخ کرتی ہے۔
سلنڈر کو ٹیسٹ بیڈ پر افقی طور پر چڑھائیں جس میں تیل کی بندرگاہیں اوپر کی طرف ہوں۔
صاف ISO VG 46 معدنی سیال کو دونوں بندرگاہوں کے ذریعے کم دباؤ (<1.0 MPa) پر گردش کریں جب تک کہ خون کے پیچ کو ڈھیلا کریں جب تک کہ خالص، بلبلے سے پاک سیال مسلسل صاف نہ ہوجائے۔
ہموار غدود کی سیدھ کی توثیق کرنے کے لیے سلنڈر کی چھڑی کو مکمل توسیع اور مکمل پیچھے ہٹنے کے لیے تین مکمل بار ریٹیڈ فلو کے تحت چلائیں، مکینیکل بائنڈنگ کی جانچ کریں، اور یقینی بنائیں کہ اندرونی کشن نیزے آسانی سے مشغول ہوں۔
1. سلنڈر کیپ کے خلاف پسٹن کو مکمل طور پر نیچے رکھیں۔
2. متناسب ہائی پریشر انٹیسفائر پمپ کا استعمال کرتے ہوئے آہستہ آہستہ دباؤ بڑھائیں جب تک کہ 1.5 × ریٹیڈ ورکنگ پریشر تک نہ پہنچ جائے (مثال کے طور پر، 25.0 MPa سلنڈر کے لیے 37.5 MPa)۔
3. ہائیڈرولک آئسولیشن والو کو لاک کریں اور کم از کم 10 مسلسل منٹ تک جامد دباؤ کو پکڑے رکھیں۔
4. راڈ اینڈ ریٹریکشن چیمبر کے لیے یکساں طریقہ کار کو دہرائیں۔
ڈیجیٹل پریشر ٹرانسڈیوسر کو 0.01 بار ریزولوشن کے ساتھ جوڑیں۔ 10 منٹ کی ہولڈ ونڈو پر:
0.5 بار سے زیادہ پریشر ڈراپ یا تو تھرمل فلوڈ کولنگ، مائکروسکوپک سیل بائی پاس، یا ٹیسٹ سرکٹ میں کئی گنا رساو کی نشاندہی کرتا ہے۔
آپٹیکل بیکر کے ساتھ کھلی مخالف بندرگاہ کو چیک کریں: آئی ایس او 10100 کلاس 1 معیارات کے تحت آئل بائی پاس کے صفر قطروں کی اجازت ہے۔
350 سے 500 بار پر فلوڈ پاور سلنڈر کی جانچ میں انتہائی ذخیرہ شدہ مکینیکل توانائی شامل ہے:
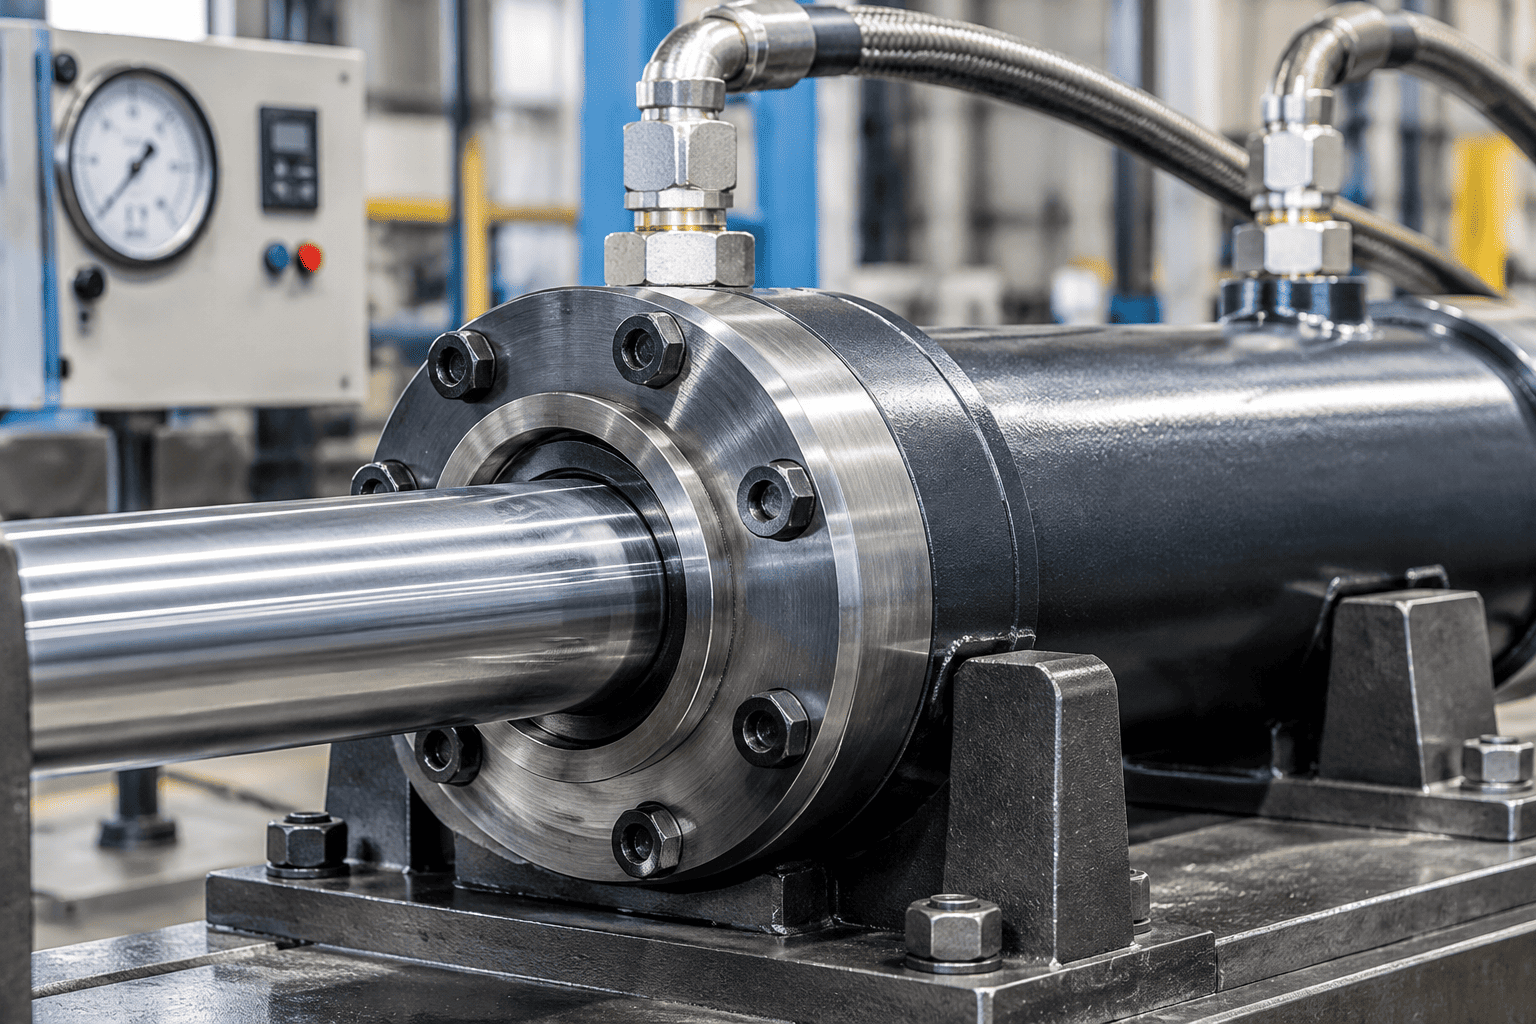
HCIC میں، ہم ہر حسب ضرورت اور معیاری سلنڈر کو سختی سے مشروط کرکے معیار کے خطرات کو ختم کرتے ہیں۔ہائیڈرولک سلنڈرپیکیجنگ سے پہلے ہائیڈروسٹیٹک پروف ٹیسٹنگ کا طریقہ کار:
100% سیریلائزڈ QR ٹریکنگ: انفرادی ڈیجیٹل پریشر ڈے چارٹس اور ٹیسٹ لاگز QR کوڈز کے ذریعے براہ راست سلنڈر بیرل پر لیزر سے لگائے جاتے ہیں۔
فریق ثالث کے گواہوں کے آڈٹس: تصدیق شدہ انسپکشن ڈوزیئرز (EN 10204 3.1) اور پری شپمنٹ لائیو ویڈیو ٹیسٹنگ یورپی اور شمالی امریکہ کے خریداروں کے لیے دستیاب ہے۔
فل پروف پریشر کی یقین دہانی: 1.5x ورکنگ پریشر کی تصدیق بھاری کان کنی، تعمیرات اور سمندری آپریشنز میں صفر کی خرابی کی کارکردگی کو یقینی بناتی ہے۔