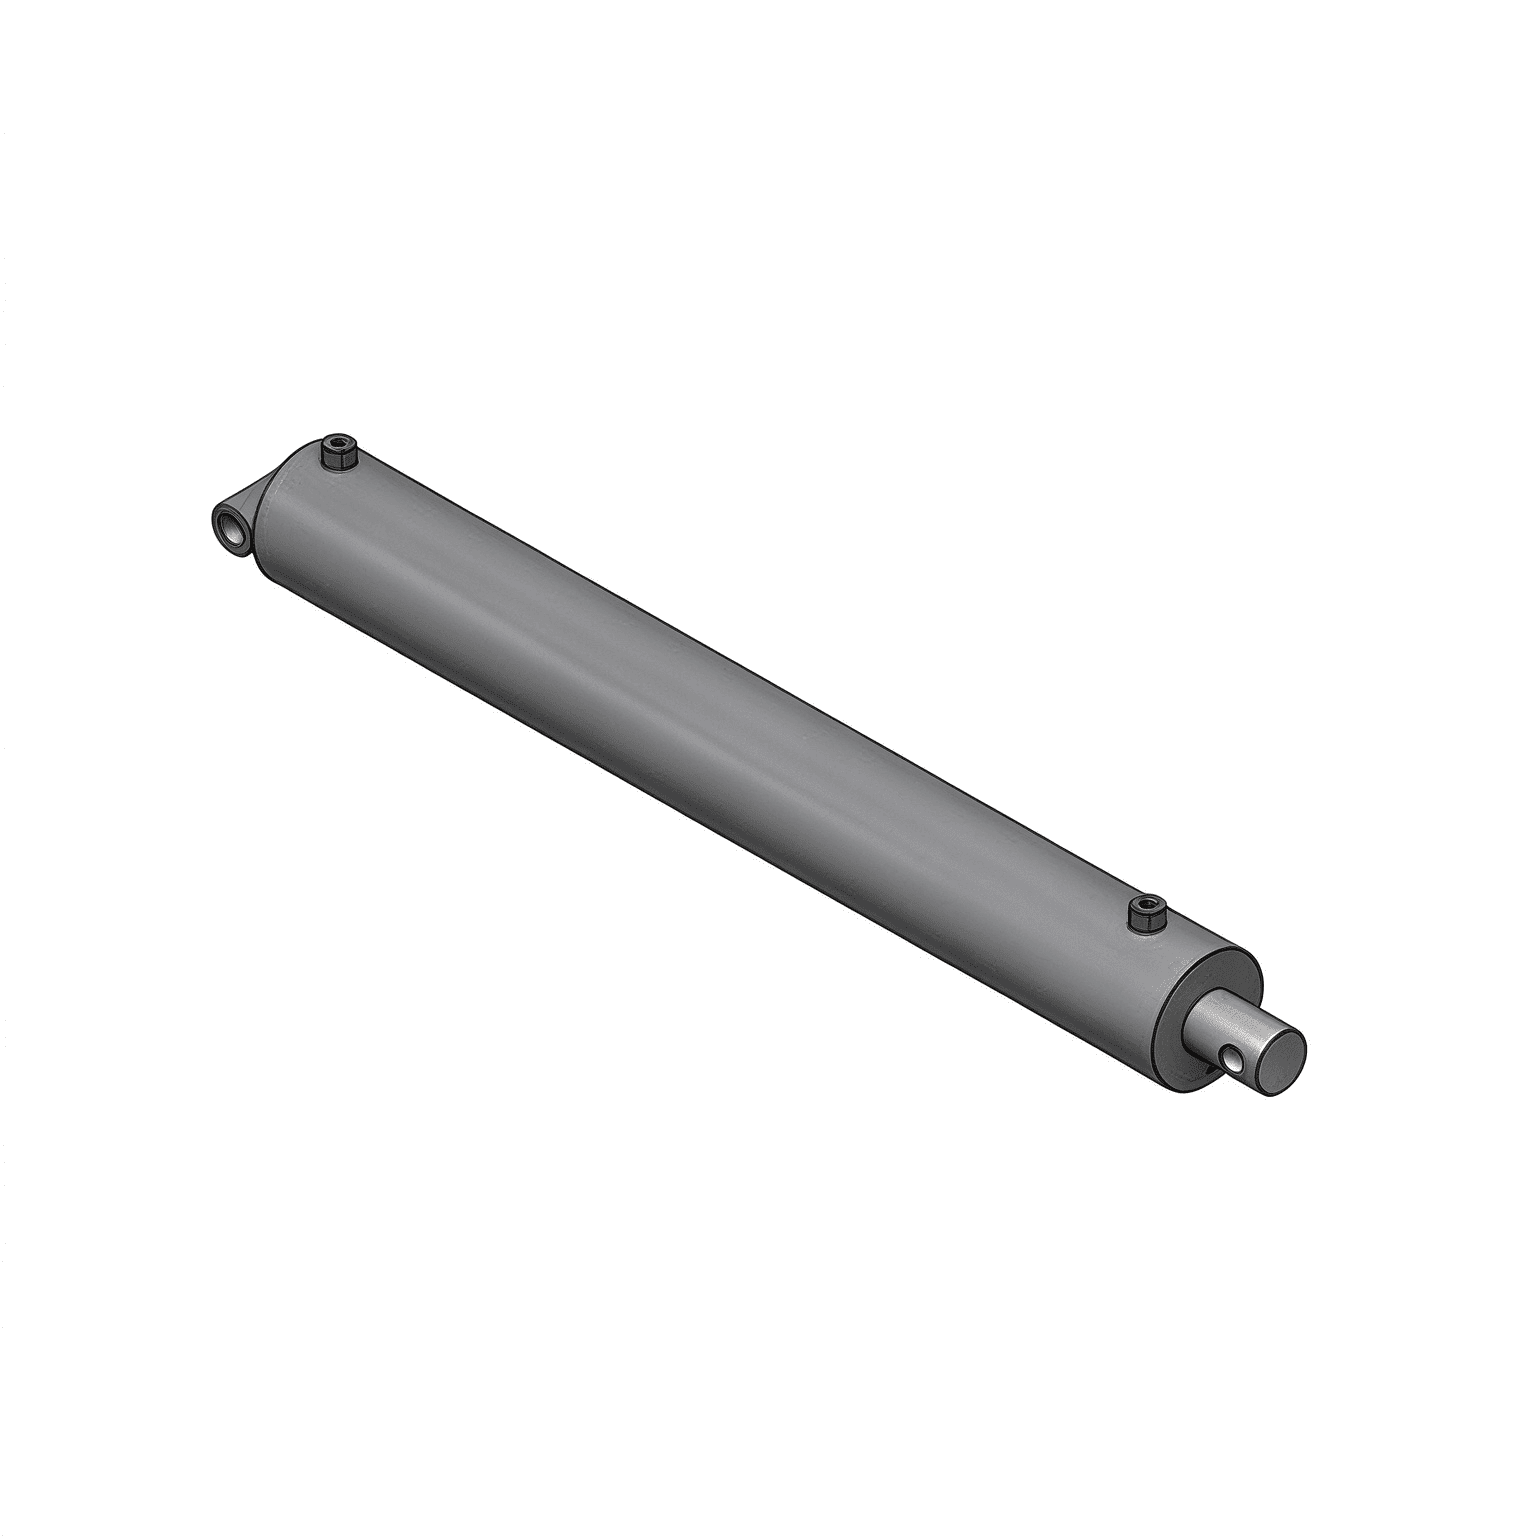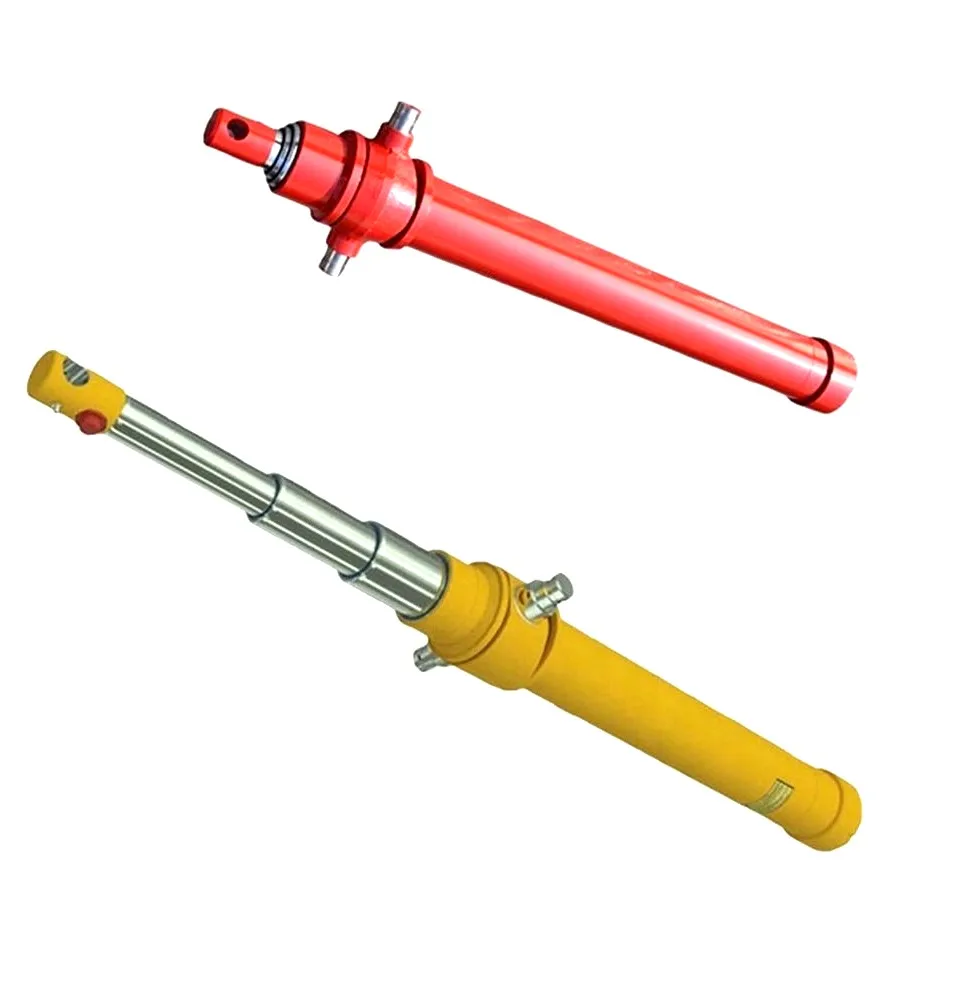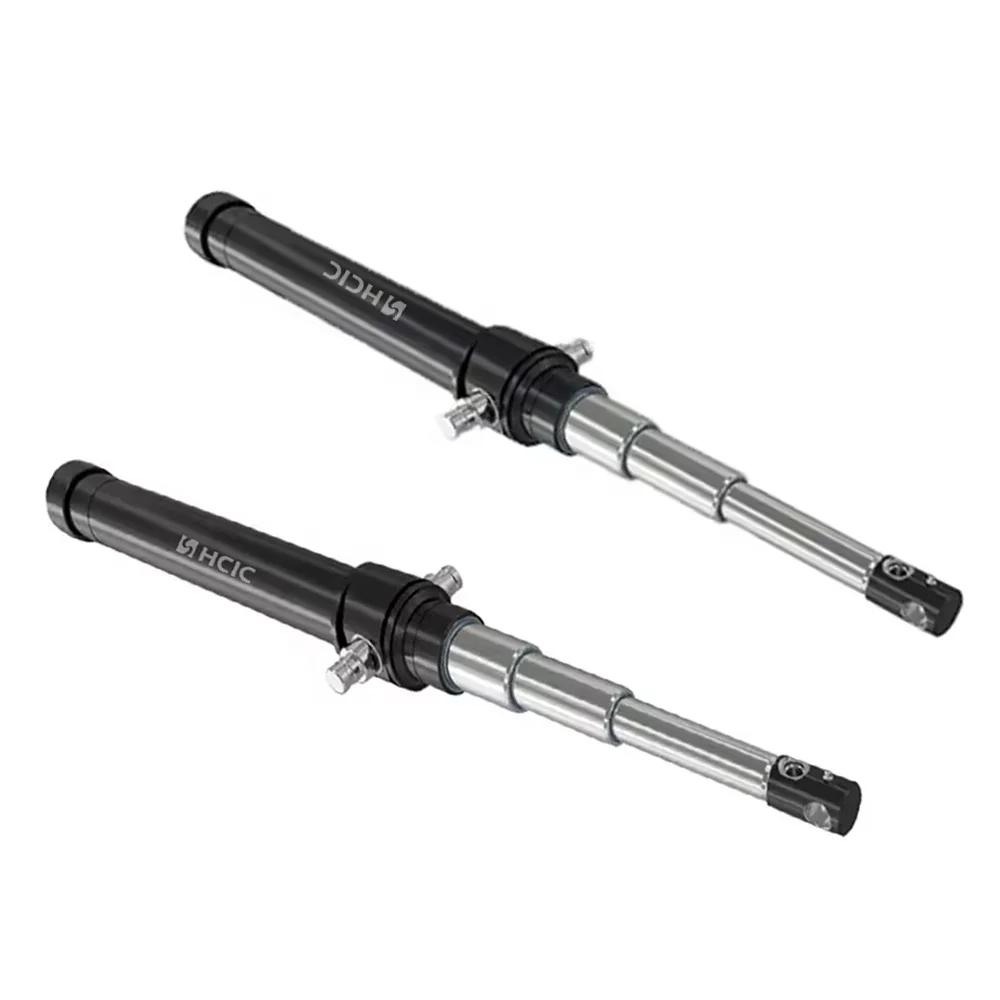
اگر آپ موبائل مشینری چلاتے ہیں - چاہے وہ ڈمپ ٹریلر ہو، زرعی لوڈر ہو، ہوائی بوم ہو، یا ویسٹ کمپیکٹر ہو- تو آپ نے شاید ایسا ہوتا دیکھا ہوگا:
بالکل نیا سلنڈر نصب کیا جاتا ہے۔ آپریٹنگ دباؤ پمپ کی درجہ بندی کے اندر اندر ہے. ہائیڈرولک تیل صاف ہے. پھر بھی، چند سو چکروں کے اندر، راڈ وائپر چبا رہا ہے، غدود کی جھاڑی ایک طرف ہو رہی ہے، اور ہائیڈرولک سیال بنیادی راڈ سیل سے ٹپک رہا ہے۔
پہلی جبلت اکثر مہر بنانے والے پر الزام لگانا یا خراب کروم چڑھانا فرض کرنا ہے۔ لیکن جب آپ سلنڈر کو پھاڑتے ہیں، تو بتانے والا نشان تقریباً ہمیشہ ایک جیسا ہوتا ہے: راڈ گلینڈ بشنگ کے ایک طرف بھاری لباس، پسٹن وئیر کی انگوٹھی پر مخالف طرف کے لباس کے ساتھ مل کر۔
یہ دباؤ کی بڑھتی ہوئی واردات یا مہر کی خرابی نہیں ہے۔ یہ سائیڈ لوڈ ہے — اور پورے اسٹروک پر، یہ ہائیڈرولک سلنڈروں کا نمبر ایک قاتل ہے۔
ہائیڈرولک سلنڈر اپنے مرکز کے محور کے ساتھ لکیری دھکا دینے اور کھینچنے کے لیے بنائے گئے ہیں۔ وہ ساختی سپورٹ بیم نہیں ہیں۔ تاہم، حقیقی دنیا کی مشینری میں، جیومیٹری کی تبدیلیاں، چیسس فلیکس، پن کی غلط ترتیب، اور ناہموار بوجھ مسلسل پس منظر کی قوتوں کو متعارف کراتے ہیں۔
یہاں میکانی حقیقت ہے:
1. مکمل توسیع پر بیئرنگ اسپین سکڑ جاتا ہے: جب سلنڈر کی چھڑی مکمل طور پر پیچھے ہٹ جاتی ہے، تو پسٹن بیئرنگ اور فرنٹ گلینڈ بشنگ کے درمیان فاصلہ زیادہ سے زیادہ ہوتا ہے۔ سلنڈر مضبوط اندرونی سپورٹ رکھتا ہے۔
2. لیوریج ملٹیپلائر: جیسے ہی سلنڈر مکمل توسیع کے لیے باہر نکلتا ہے، پسٹن سامنے کے غدود کے قریب اور قریب آتا جاتا ہے۔ دو سپورٹ بیرنگ (بیرنگ اسپین) کے درمیان اندرونی فاصلہ بہت کم ہو جاتا ہے، جبکہ بیرونی لمحہ بازو (توسیع شدہ راڈ) بہت لمبا ہو جاتا ہے۔
3. شدید رابطہ دباؤ: یہاں تک کہ چھڑی کی آنکھ پر ایک معمولی 200-lb لیٹرل فورس بھی ایک بڑے موڑنے کا لمحہ پیدا کرتی ہے۔ ایک مختصر بیئرنگ اسپین کے ساتھ، چھڑی اور غدود کی جھاڑیوں کے درمیان اندرونی ردعمل کی قوتیں ہزاروں پاؤنڈ فی مربع انچ تک بڑھ سکتی ہیں، چکنا تیل کی فلم کو کچل کر اور گیلنگ کر سکتی ہے۔
اسٹاپ ٹیوب ایک اندرونی اسٹیل یا ایلومینیم آستین ہے جو سلنڈر بیرل کے اندر پسٹن کی چھڑی کے اوپر، پسٹن اور سامنے والے غدود کے سر کے درمیان رکھی جاتی ہے۔
یہ جسمانی طور پر پسٹن کو پورے اسٹروک پر آگے کے سر کی طرف سفر کرنے سے روکتا ہے۔
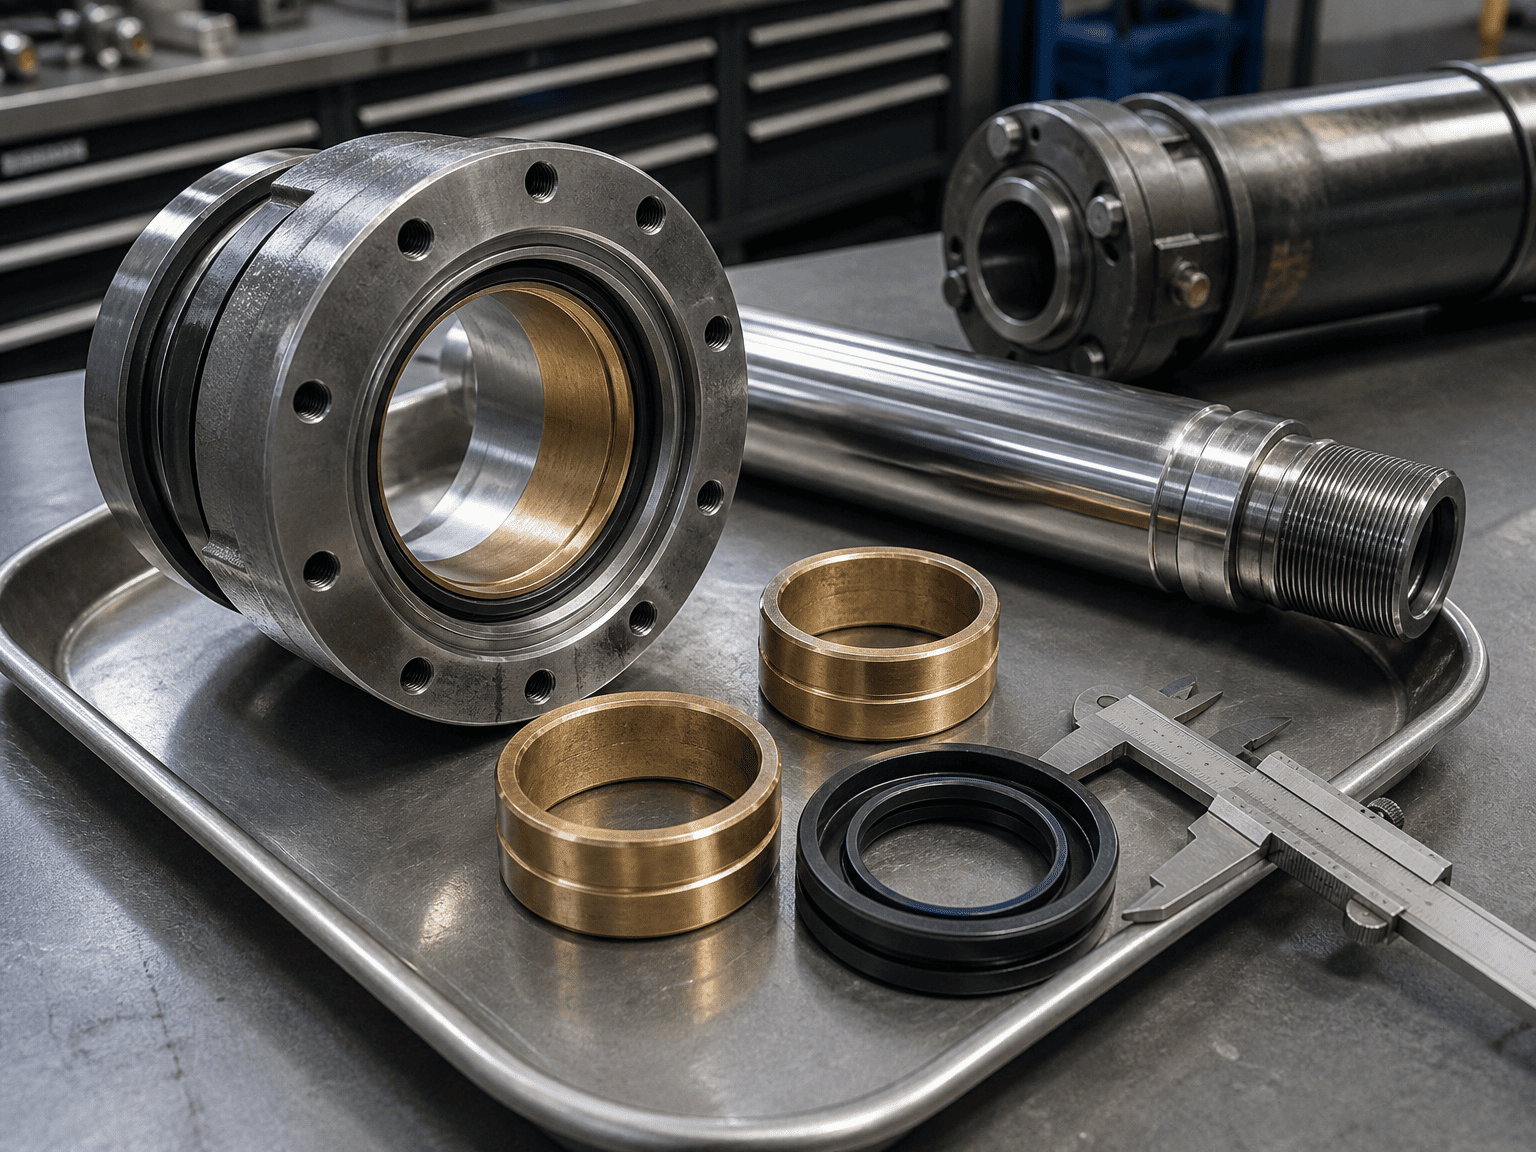
گلٹی تک پہنچنے سے پہلے پسٹن کو کئی انچ روکنے سے، سٹاپ ٹیوب کم از کم بیئرنگ اسپین میں لاک ہو جاتی ہے۔
اسٹاپ ٹیوب کے بغیر: مکمل توسیع پر 60 انچ کا سٹروک سلنڈر پسٹن اور غدود کے بیرنگ کے درمیان صرف 3 سے 4 انچ رہ سکتا ہے۔
6 انچ اسٹاپ ٹیوب کے ساتھ: مکمل توسیع پر کم از کم بیئرنگ اسپین 9 یا 10 انچ تک بڑھ جاتا ہے، اندرونی رابطے کے دباؤ اور راڈ کوکنگ کو آدھے سے زیادہ کم کرتا ہے۔
معیاری صنعتی اور موبائل ہائیڈرولکس میں (این ایف پی اے اور آئی ایس او انجینئرنگ کے رہنما خطوط پر عمل کرتے ہوئے)، جب بھی موثر اسٹروک 40 انچ (تقریباً 1,000 ملی میٹر) سے زیادہ ہو، یا جب سلنڈر کلیویس یا پن ماؤنٹ کے ساتھ افقی طور پر چل رہا ہو تو ایک سٹاپ ٹیوب کی سختی سے سفارش کی جاتی ہے۔
بنیادی سائز کی ہدایت:
1. اسٹروک کے 40 انچ سے کم: معیاری بیئرنگ اسپین عام طور پر اعتدال پسند ڈیوٹی سائیکلوں کے لیے کافی ہے، بشرطیکہ سیدھ درست ہو۔
2. 40 انچ سے زیادہ فالج: 40 انچ سے زیادہ فالج کے ہر 10 انچ کے لیے 1 انچ اسٹاپ ٹیوب شامل کریں۔
اگر آپ ایک نئی مشین ڈیزائن کر رہے ہیں یا فیلڈ کی ناکامیوں کا ازالہ کر رہے ہیں، تو یہ 4 قدمی چیک لسٹ استعمال کریں:
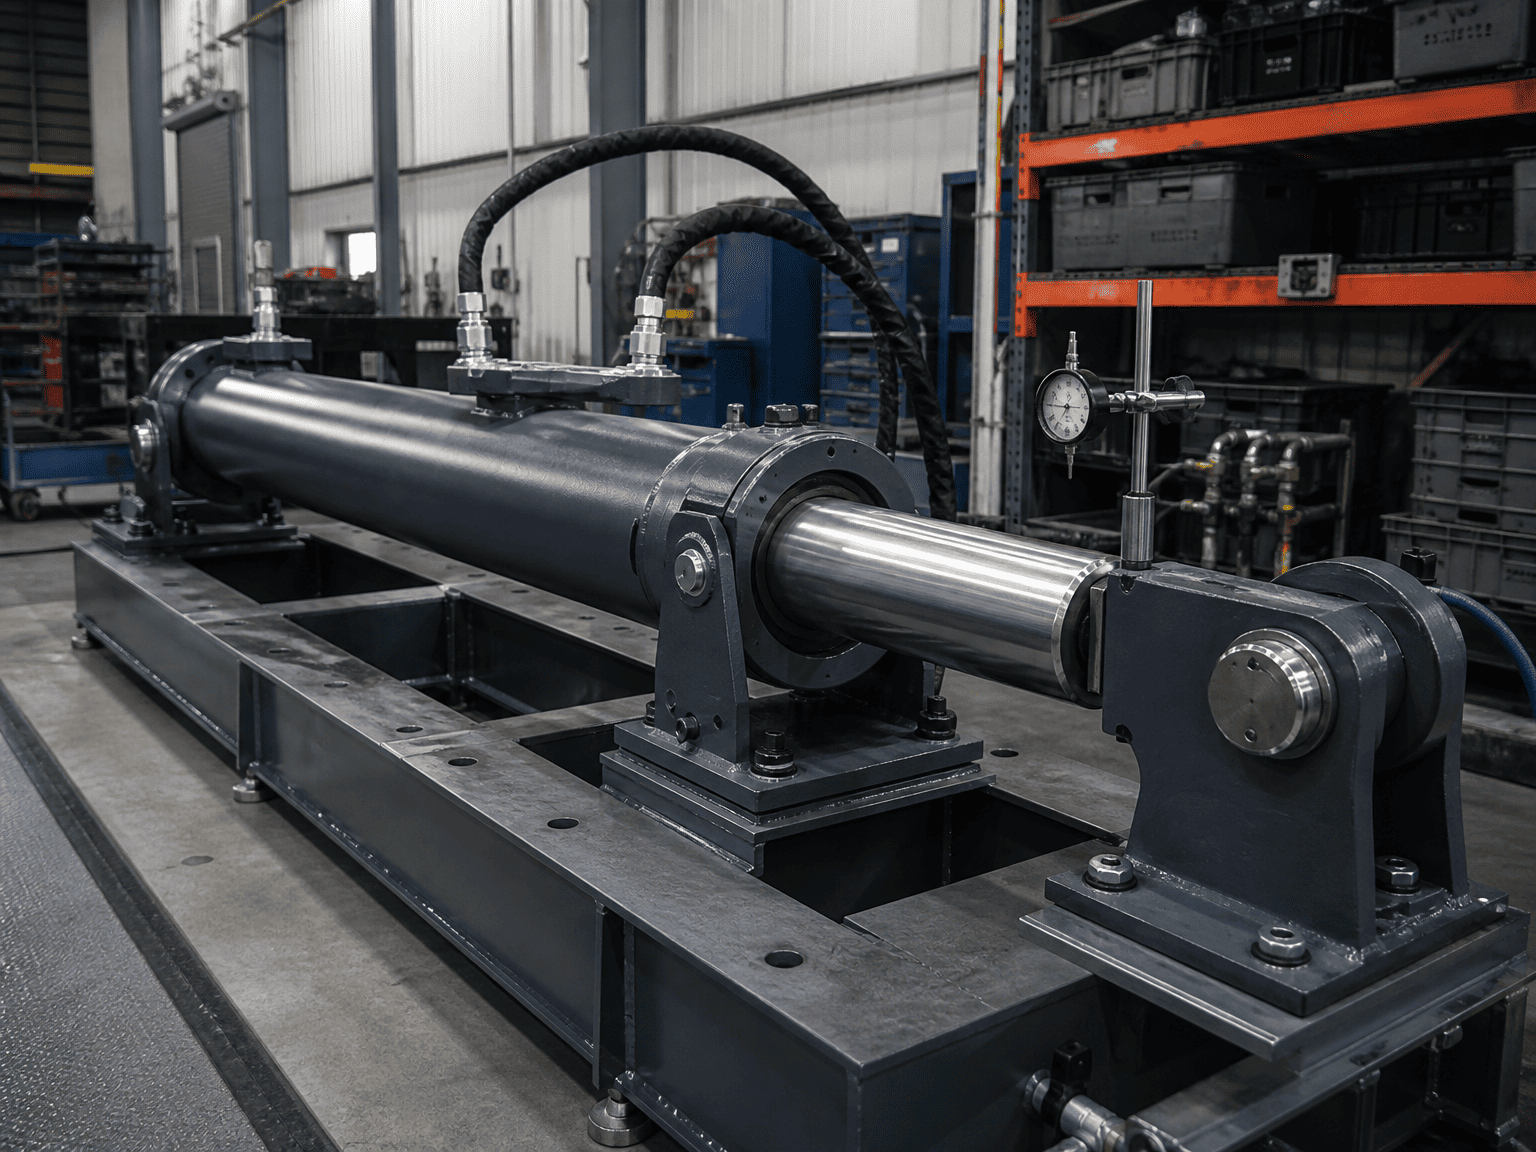
سخت فٹ ماونٹس یا فلینج ماؤنٹ کسی بھی زاویہ کی غلط ترتیب کو برداشت نہیں کرسکتے ہیں۔ اگر آپ کی مشین کا فریم آپریشن کے دوران جھک جاتا ہے (مثال کے طور پر، ایک ڈمپ باڈی ایک غیر مساوی بجری کے بوجھ کے نیچے گھوم رہی ہے)، تو کروی بیئرنگ ماؤنٹ یا کنڈا کلیویز پر سوئچ کریں۔ کروی بیرنگ 3° سے 5° خود کو سیدھ میں لانے کی اجازت دیتے ہیں، چھڑی کو غدود میں باندھنے سے روکتے ہیں۔
ایک پتلی چھڑی کالم کے کمپریشن کے نیچے جھک جاتی ہے اس سے پہلے کہ یہ مکمل طور پر بکھر جائے۔ اگر انحراف 0.002" سے 0.005" فی فٹ اسٹروک سے زیادہ ہے، تو یہ مہر کے ہونٹ کو بگاڑ دے گا۔ ایک معیاری چھڑی کے قطر (مثلاً 1.50" سے 1.75" یا 2.00") کو اوپر لے جانے سے سیکشن ماڈیولس اور موڑنے کی مزاحمت میں ڈرامائی طور پر اضافہ ہوتا ہے۔
ایک بار جب سائیڈ لوڈ آئل فلم سے گزر جاتا ہے تو معیاری دھات سے دھات کا رابطہ فوری طور پر گیلنگ کا باعث بنتا ہے۔ اعلی درجے کی جامع پہننے والی انگوٹھیاں (جیسے شیشے سے بھرے نایلان، فینولک رال، یا فاسفر کانسی) پس منظر کے اثرات کو جذب کرتے ہیں اور کروم راڈ کو گج کیے بغیر مائیکرو پارٹیکلز کو سرایت کرتے ہیں۔
ابتدائی مشین اسمبلی کے دوران، تصدیق کریں کہ دونوں بڑھتے ہوئے پن سختی سے متوازی ہیں۔ 4 فٹ کے پن کے دورانیے میں 1 ملی میٹر کا کونیی آفسیٹ سلنڈر کے کسی بھی پے لوڈ کو اٹھانے سے پہلے بھی سینکڑوں پاؤنڈ مسلسل سائیڈ پری لوڈ پیدا کر سکتا ہے۔
اپنی مرضی کے مطابق ہائیڈرولک سلنڈر کے ڈیزائن یا ہائی سائیڈ لوڈ ایپلی کیشنز کے متبادل جائزے کی درخواست کرتے وقت، یہ اہم تفصیلات فراہم کرنے سے انجینئرنگ کی تصدیق میں تیزی آئے گی:
آپریٹنگ ماحول اور ڈیوٹی سائیکل: زیادہ سے زیادہ ورکنگ پریشر (PSI/bar)، سائیکل فریکوئنسی، پش/پل بوجھ۔
ماؤنٹنگ ٹائپ اور پن سینٹرز: پن سے پن کے طول و عرض، پن کے قطر، اور آیا کروی بیرنگ کی ضرورت ہے یا نہیں، پیچھے ہٹایا گیا اور بڑھایا گیا۔ معلوم لیٹرل فورسز یا کونیی
غلط ترتیب: فریم انحراف کی توقعات، ہوا کا بوجھ، یا آفسیٹ قبضہ پوائنٹس۔ موجودہ ناکامی کی علامات: اگر موجودہ سلنڈر کی جگہ لے رہے ہیں تو، پسٹن کی چھڑی، غدود کی جھاڑی، اور مہر ہونٹوں کی تصاویر شیئر کریں۔