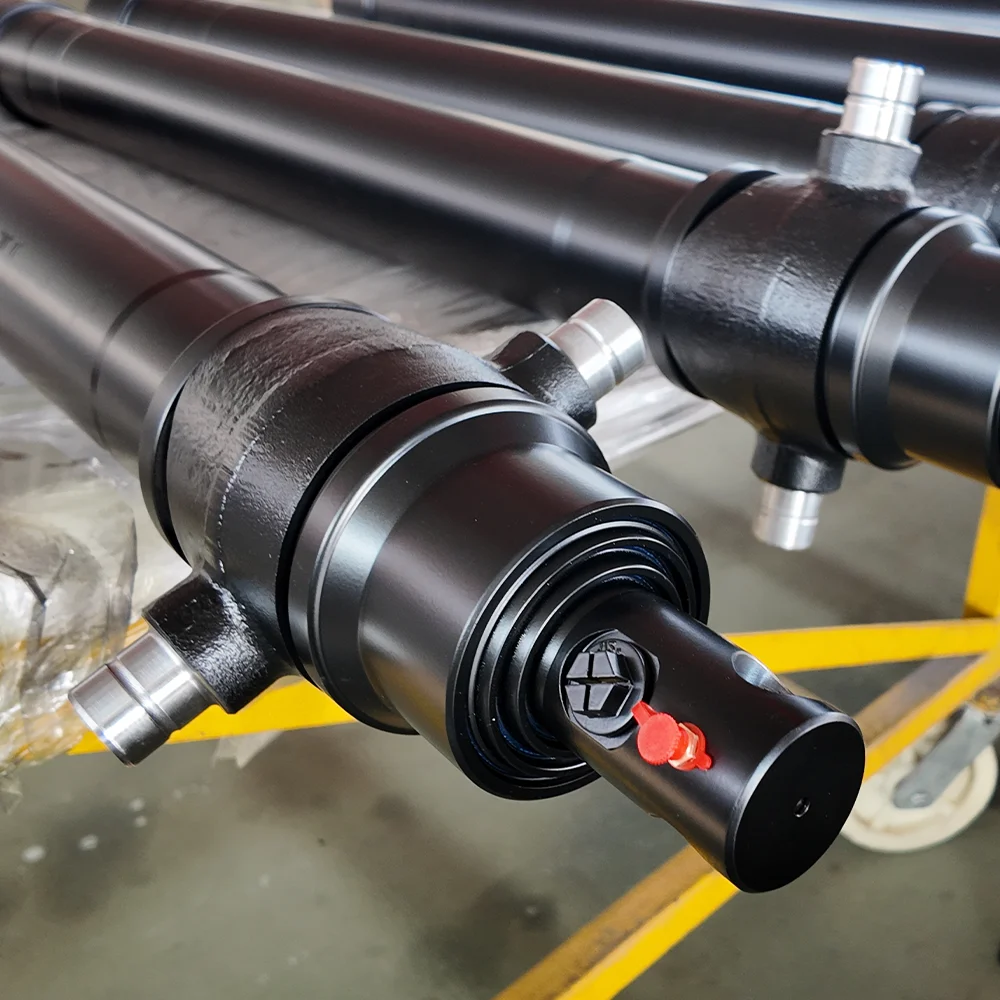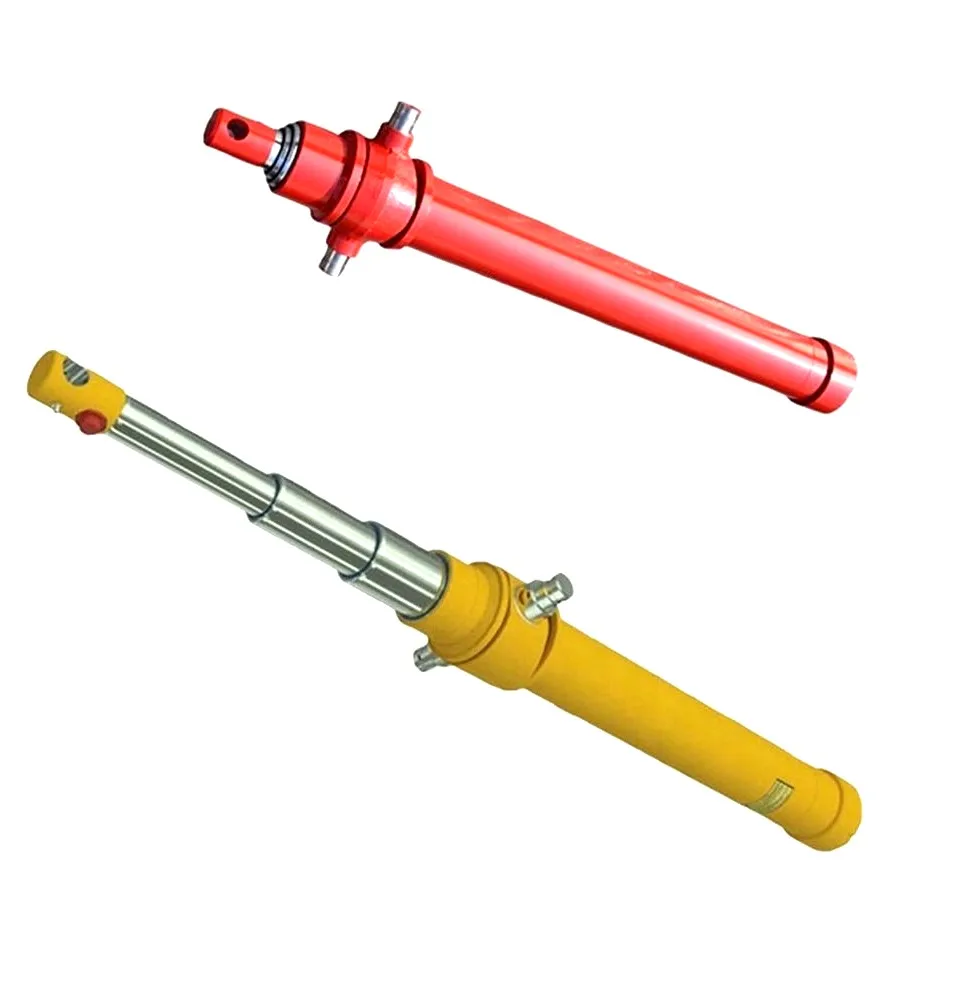
آگ سے بچنے والے سیالوں پر سوئچ کرنے سے تباہ کن دکان اور کان میں لگنے والی آگ ختم ہو جاتی ہے، اس نے فیلڈ میں قبل از وقت ہائیڈرولک سلنڈر کی ناکامی کی ایک غیر متوقع لہر کو جنم دیا ہے۔ فلیٹ مینٹیننس سپروائزرز اور OEM مشین بنانے والے رپورٹ کرتے ہیں کہ معیاری سلنڈر — معدنی تیل پر بے عیب کام کرتے ہیں — فلوڈ کی تبدیلی کے بعد 250 سے 500 آپریٹنگ گھنٹوں میں مکمل راڈ سیل بلو آؤٹ، چپچپا سلنڈر آپریشن، اور اندرونی پسٹن بائی پاس کا تجربہ کرتے ہیں۔
| سیال کی درجہ بندی | کیمیکل بیس اور کمپوزیشن | آپریٹنگ درجہ حرارت اور حفاظت |
|---|---|---|
| ISO HFA/HFB | زیادہ پانی والے ایمولیشن (پانی میں 5% سے 40% تیل) | زیادہ سے زیادہ 55 ° C؛ انتہائی آگ مزاحمت لیکن اعلی psi پر ناقص چکنا پن |
| ISO HFC (سب سے عام) | واٹر-گلائکول محلول (پولیمر میں 35% سے 45% پانی) | زیادہ سے زیادہ 60 ° C؛ غیر آتش گیر؛ urethanes پر hydrolytic حملے کا شکار |
| ISO HFDU (اعلی کارکردگی) | مصنوعی پولیول ایسٹرز (این ہائیڈرس / پانی سے پاک) | 120 ° C تک؛ بایوڈیگریڈیبل بہترین چکنا پن کے ساتھ؛ این بی آر پر حملہ |
| ISO HFD-R (ایکسٹریم ایوی ایشن) | فاسفیٹ ایسٹرز (مصنوعی فاسفورس بیس) | زیادہ سے زیادہ 150 ° C؛ تمام معیاری صنعتی مہروں پر شدید کیمیائی حملہ |
جب ایک معیاری موبائل یا صنعتیہائیڈرولک سلنڈرآگ سے بچنے والے سیالوں پر ناکام ہوجاتا ہے، آنسوؤں کے پوسٹ مارٹم دو الگ الگ کیمیائی انحطاط کے راستے ظاہر کرتے ہیں:
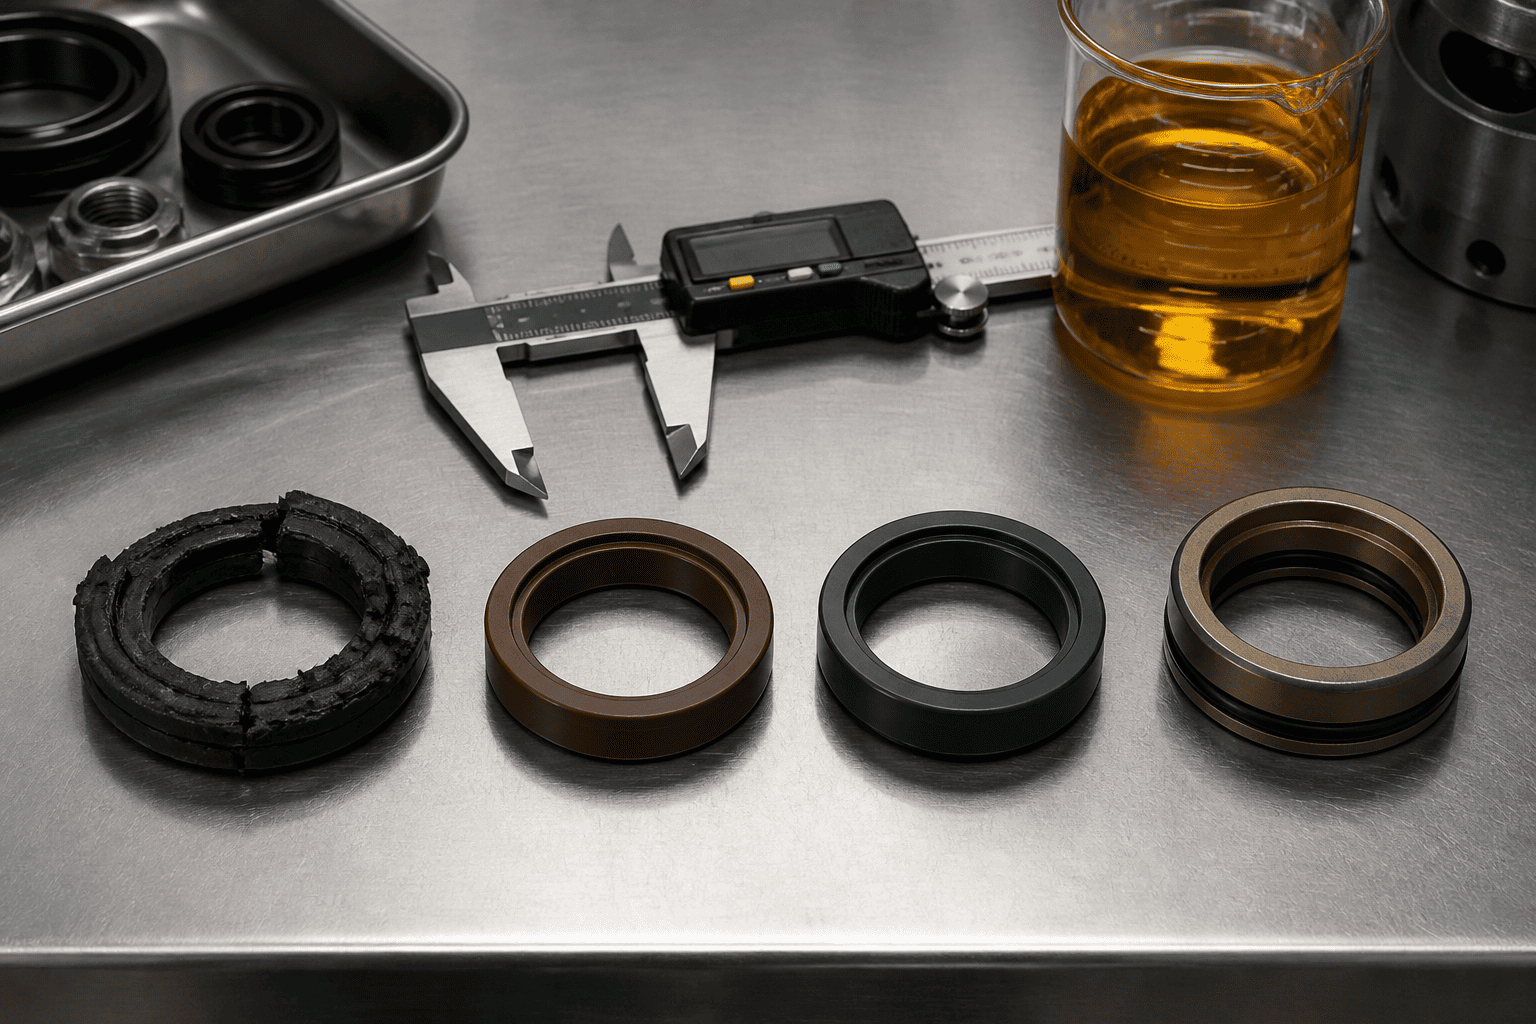
معیاری موبائل سلنڈرز تھرمو پلاسٹک پولی یوریتھین (TPU) U-کپ راڈ مہروں پر بہت زیادہ انحصار کرتے ہیں کیونکہ ان کی سڑک کی گرٹ کے خلاف رگڑنے کی اعلیٰ مزاحمت ہوتی ہے۔ تاہم، جب 50 ° C سے اوپر پانی کے گلائکول سیالوں کے سامنے آتے ہیں، تو پانی کے مالیکیول پولی یوریتھین پولیمر کے اندر مالیکیولر ایسٹر/ایتھر چینز کو توڑ دیتے ہیں۔ ہفتوں کے اندر، سخت مہر کا مواد اپنی تناؤ کی لچک کھو دیتا ہے، ایک نرم، ٹکڑا پیسٹ میں تبدیل ہو جاتا ہے جو دباؤ کے تحت غدود سے گزرتا ہے۔
جب آپریٹرز اپنے سلنڈروں کو دوبارہ پیک کیے بغیر مصنوعی پولیول ایسٹرز (HFDU) پر سوئچ کرتے ہیں، تو معیاری نائٹریل (NBR) پسٹن اور جامد ٹیوب مہروں کو جارحانہ پلاسٹکائزر نکالنا پڑتا ہے۔ سیال نرم کرنے والے ایجنٹوں کو ربڑ سے باہر نکال دیتا ہے، جس کی وجہ سے سیل حجم میں 18 فیصد سے زیادہ پھول جاتی ہے۔ سوجی ہوئی مہر غدود کی نالی میں مضبوطی سے جم جاتی ہے، جس کی وجہ سے ہونٹوں کے ساتھ انتہائی رگڑ، راڈ جوڈر، اور آخرکار دانے دار قینچ والے آنسو نکلتے ہیں۔
آئی ایس او 12922 آگ سے بچنے والے سیالوں کے تحت 10,000 گھنٹے سے زیادہ آپریٹنگ لائف حاصل کرنے کے لیے، HCIC انجینئرنگ تین اعلی درجے کی ایلسٹومیرک اور تھرمو پلاسٹک سیل کنفیگریشنز کی وضاحت کرتی ہے:
| سیل مواد گریڈ | ISO VG 46 منرل | ISO HFC (واٹر گلائی) | ISO HFDU (Polyol Ester) |
|---|---|---|---|
| معیاری TPU (U-Cup) | بہترین (10,000h) | تیزی سے ناکامی (300h) | ناقص / سوجن (800h) |
| معیاری این بی آر نائٹریل | بہترین (8,000h) | اعتدال پسند (2,000h) | تیزی سے سخت ہونا (500h) |
| خصوصی HNBR | بہترین (12,000h) | اچھا (6,000h) | بہترین (10,000h) |
| فلوریلاسٹومر (FKM) | بہترین (10,000h) | مارجنل / Temp-Dep | اعلی (12,000h+) |
| کانسی سے بھرا ہوا PTFE | بہترین (15,000h) | اعلی (15,000h) | اعلی (15,000h) |
گرم (110 ° C تک) چلنے والے مصنوعی ایسٹر سرکٹس کے لیے، حقیقی FKM فلورو کاربن ایلسٹومر مکمل کیمیائی جڑت فراہم کرتے ہیں۔ معیاری تجارتی Viton-A کے برعکس، HCIC پیرو آکسائیڈ سے علاج شدہ Viton-B یا Viton-GF فارمولیشنز کا استعمال کرتا ہے جو ایسٹر کی عمر کے طور پر تیزابی انحطاط کے ضمنی مصنوعات کے خلاف مزاحمت کرتی ہے۔
HNBR واٹر گلائکول سسٹم کے خلا کو پر کرتا ہے۔ پولیمر ریڑھ کی ہڈی کو ہائیڈروجنیٹ کرکے، HNBR ڈبل بانڈ کی کمزوریوں کو ختم کرتا ہے، پانی کے انحطاط کے خلاف مزاحمت کرتا ہے جبکہ ہائی سائیکل موبائل ریفوز اور ٹنلنگ سلنڈروں کے لیے درکار مکینیکل سختی کو برقرار رکھتا ہے۔
چونکہ واٹر گلائکولز معدنی تیل کے مقابلے میں کم باؤنڈری چکنا کرنے والی فلم کی موٹائی فراہم کرتے ہیں، اس لیے ایلسٹومیرک سیل ہونٹوں کو کروم پلیٹڈ سلاخوں کے خلاف زیادہ خشک رگڑ کا سامنا کرنا پڑتا ہے۔ معیاری U-کپ کو کانسی سے بھرے یا کاربن سے بھرے PTFE سٹیپ سیل کے ساتھ تبدیل کرنے سے FKM O-ring energizers کی مدد سے بریک آؤٹ رگڑ %65 کم ہو جاتی ہے، سلنڈر اسٹک سلپ کو ختم کر کے۔
موجودہ مشینری کے بیڑے کو تبدیل کرنے یا نئی کی وضاحت کرنے سے پہلےہائیڈرولک سلنڈرآگ سے بچنے والے سیال ماحول کے لیے، ان چار انجینئرنگ چوکیوں کی تصدیق کریں:
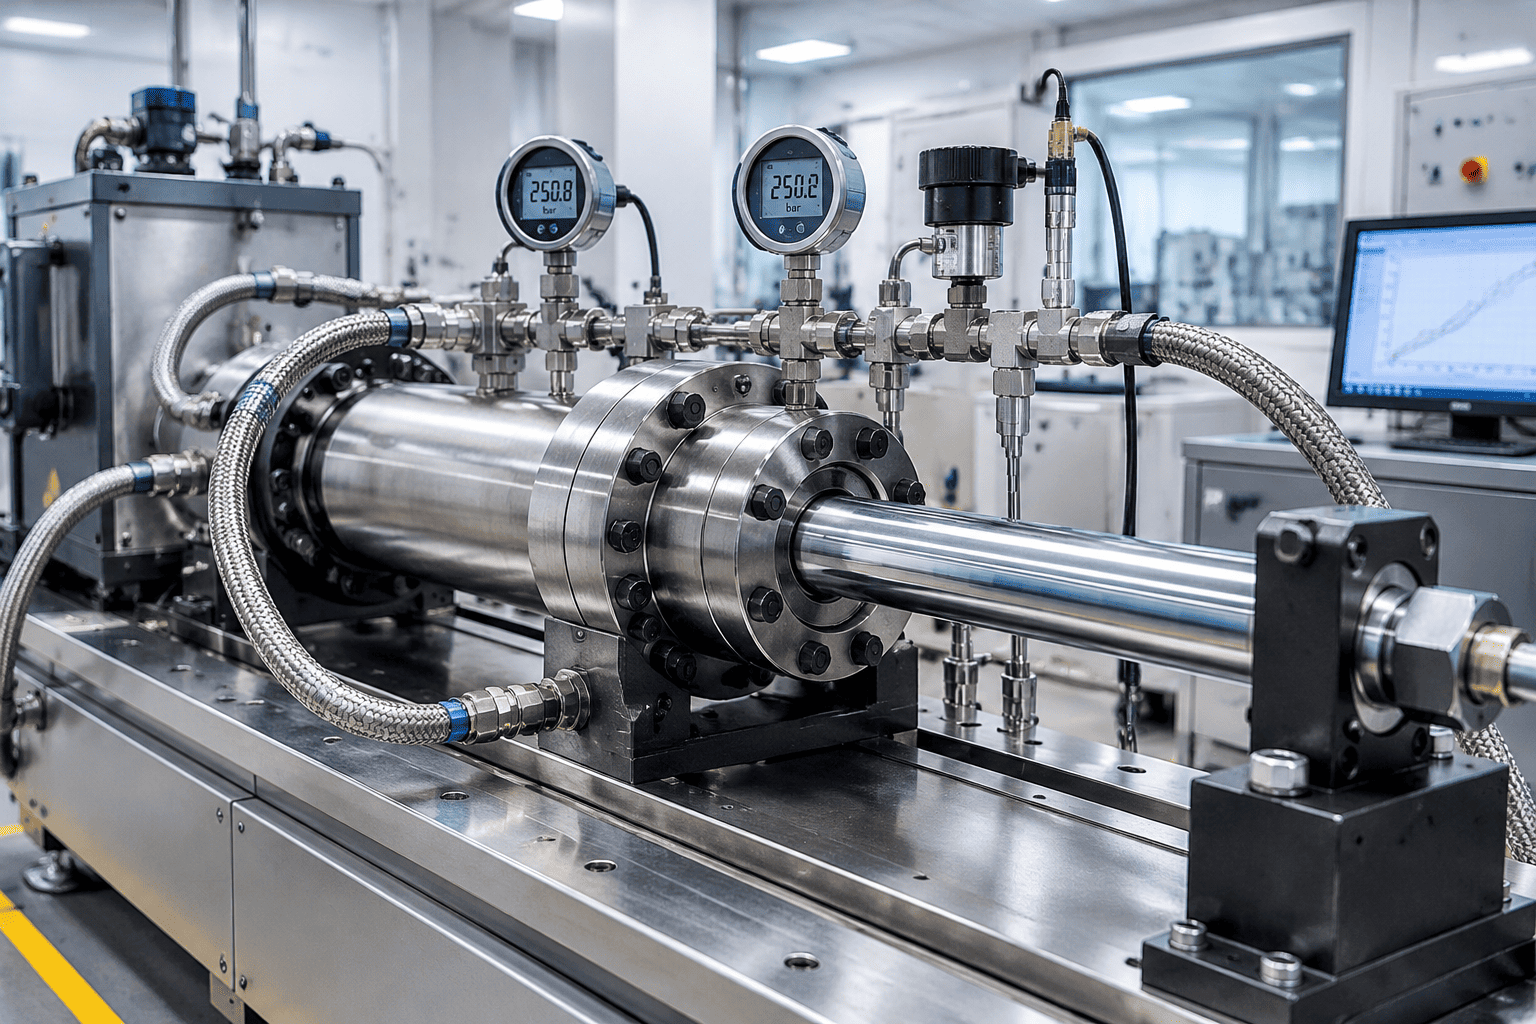
اوپر بیان کردہ سیال کی درجہ بندی اور مواد کی مطابقت کے رہنما خطوط ISO 12922 اور ISO 6072 معیارات کی تعمیل کرتے ہیں۔ چونکہ ملکیتی سیال شامل کرنے والے تیل کے مینوفیکچررز میں مختلف ہوتے ہیں، اس لیے بڑے پیمانے پر بحری بیڑے کی تبدیلی سے پہلے ہمیشہ 72 گھنٹے کا ایلسٹومیرک سوجن اور ٹینسائل وسرجن ٹیسٹ کریں۔
اسٹیل مل کی مشینری، زیر زمین کان کنی کا سامان، یا فاؤنڈری پریس کو ISO 12922 فائر ریزسٹنٹ معیارات پر اپ گریڈ کرنا؟
اپنے سیال کی قسم (HFC، HFDU، یا HFD-R)، کام کے دباؤ، اور محیطی آپریٹنگ درجہ حرارت کے ساتھ HCIC کی خصوصی انجینئرنگ ٹیم سے رابطہ کریں۔ ہم 24 گھنٹوں کے اندر 3D CAD سٹیپ فائلیں، اپنی مرضی کے مطابق FKM/HNBR سیل پیکجز، اور زیرو ڈاؤن ٹائم فائر سیفٹی کی تعمیل کے لیے مکمل فیکٹری ٹیسٹ شدہ متبادل سلنڈر فراہم کرتے ہیں۔