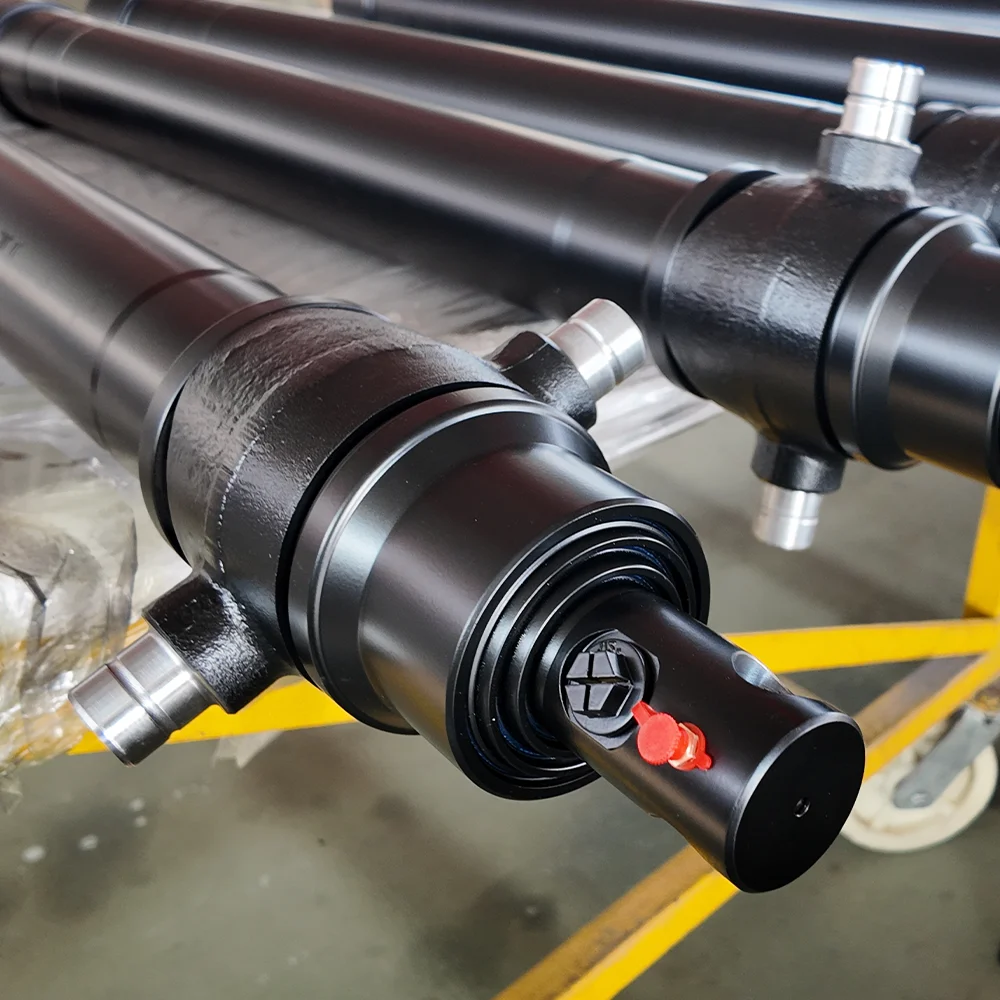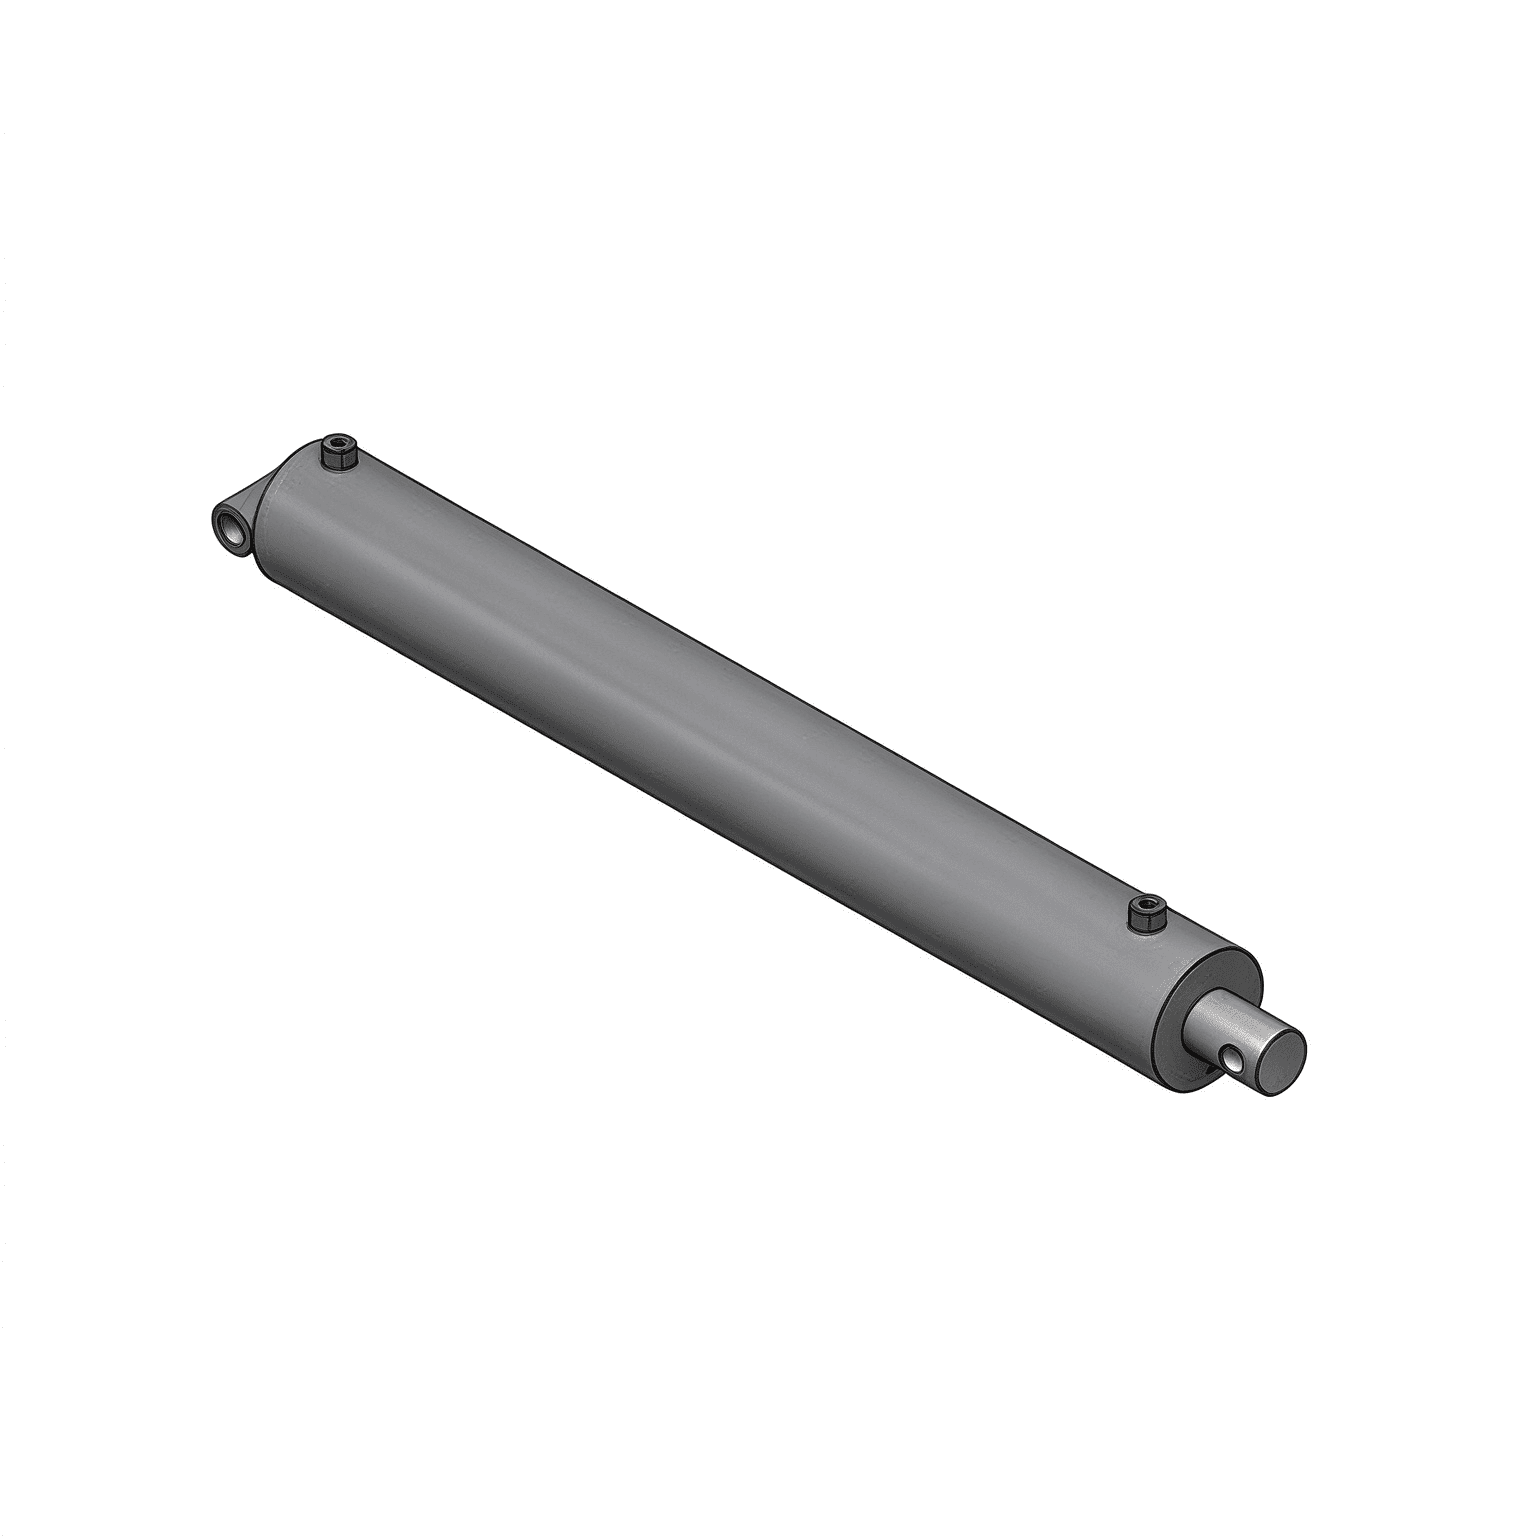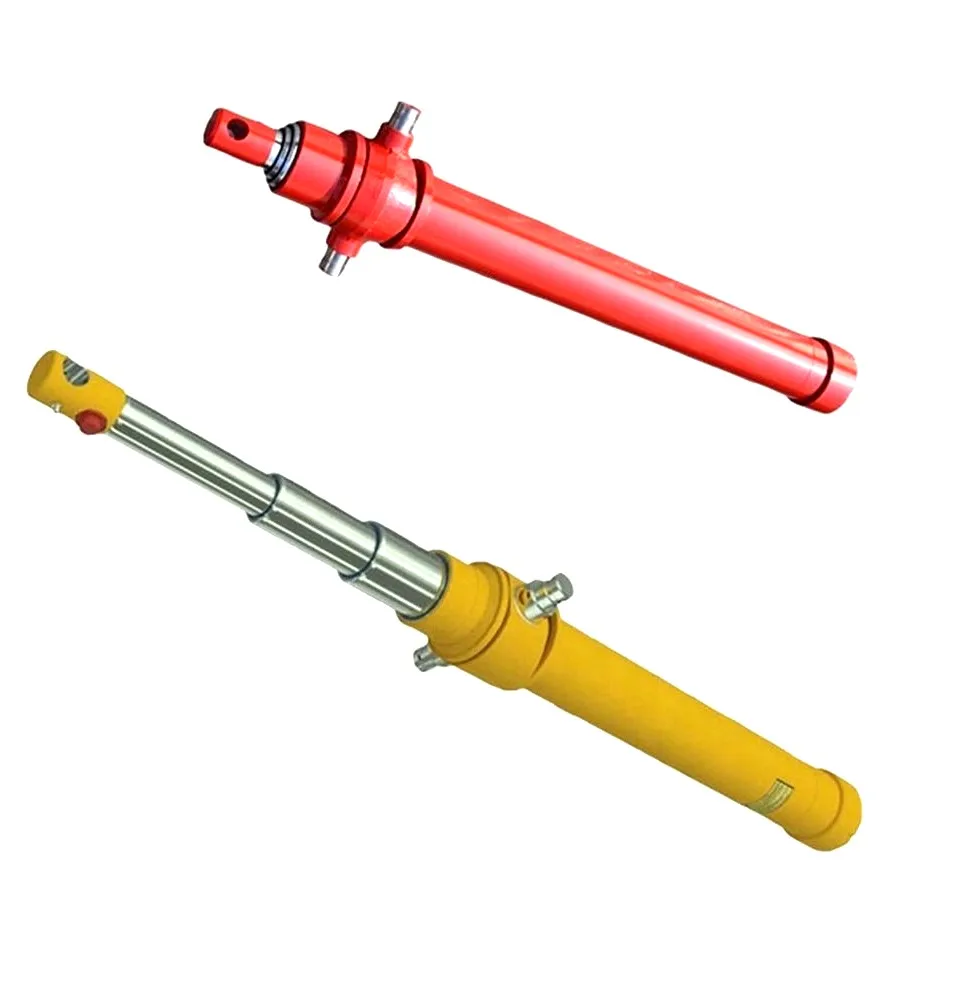
جب فیلڈ ٹیکنیشنز کو اندرونی پسٹن سیل کی ناکامی کا شبہ ہوتا ہے، تو معیاری شاپ ٹیسٹ سلنڈر کو مکمل اسٹروک پر نیچے سے نکالنا، پورٹ پر دباؤ ڈالنا، اور آئل وی پیج کے لیے مخالف پورٹ کا معائنہ کرنا ہے۔ غبارے والے سلنڈروں میں، یہ ٹیسٹ مسلسل غلط-منفی نتائج پیدا کرتا ہے:
| پوزیشن | فاصلہ | بور کی پیمائش | نوٹ |
|---|---|---|---|
| بیس کیپ | 0 ملی میٹر | 100.02 ملی میٹر | برائے نام تفصیلات |
| مڈ سٹروک | 500 ملی میٹر | 100.48 ملی میٹر | +0.46 ملی میٹر سویل زون |
| سر کی غدود | 1000 ملی میٹر | 100.03 ملی میٹر | برائے نام تفصیلات |
کیونکہہائیڈرولک سلنڈربیرل کو ساختی طور پر دونوں سروں پر ہیوی اسٹیل بیس فورجنگ اور تھریڈڈ ہیڈ گلینڈ سے باندھا جاتا ہے، مستقل ہوپ کی پیداوار تقریباً خصوصی طور پر بیرل کے غیر تعاون یافتہ مرکز والے حصے میں مرکوز ہوتی ہے۔
1. Inertial Kinetic Impact Spikes:ایک کھدائی کرنے والی بالٹی پوری رفتار سے گرینائٹ کو مارنے سے فوری طور پر تنزلی کے دباؤ میں اضافہ ہوتا ہے جو والو پاپیٹ کے جسمانی طور پر کھلنے سے پہلے سسٹم کے مین ریلیف والو کے شگاف کی حدوں کو بڑھا دیتا ہے۔
2. ڈیکمپریشن شاک لہریں:ہائی ٹنیج ہائیڈرولک پریس اور کمپیکشن سلنڈروں میں، تیزی سے والو کی شفٹنگ صوتی سیال ڈیکمپریشن لہروں کو نکالتی ہے جو اندرونی ٹیوب آئی ڈی کو ہتھوڑا دیتی ہے۔
3. غیر معیاری ٹیوب دھات کاری:ہائی ٹینسائل الائے اسٹیل (520 ایم پی اے سے زیادہ پیداوار) کی بجائے کم پیداوار والی طاقت (350 ایم پی اے سے کم) کے ساتھ معیاری کمرشل کولڈ ڈرن کاربن اسٹیل نلیاں استعمال کرنا۔
4. ضرورت سے زیادہ ٹیوب ہوننگ الاؤنس: گہرے اسکورنگ مارکس کو ہٹانے کے لیے پہلے سے پہنے ہوئے سلنڈر ٹیوب کو اوور آن کرنے سے ٹیوب کی دیوار کی موٹائی کم از کم انجینئرنگ سیفٹی مارجن سے کم ہوجاتی ہے۔
شاپ ٹیر ڈاؤن کے دوران بیرل بیلوننگ کی حتمی تشخیص کرنے کے لیے، مکینکس کو صرف آسانی سے قابل رسائی ٹیوب کے سروں کی پیمائش کرنے کے بجائے متعدد اسٹروک وقفوں میں اندرونی بور جیومیٹری کا نقشہ بنانا چاہیے:
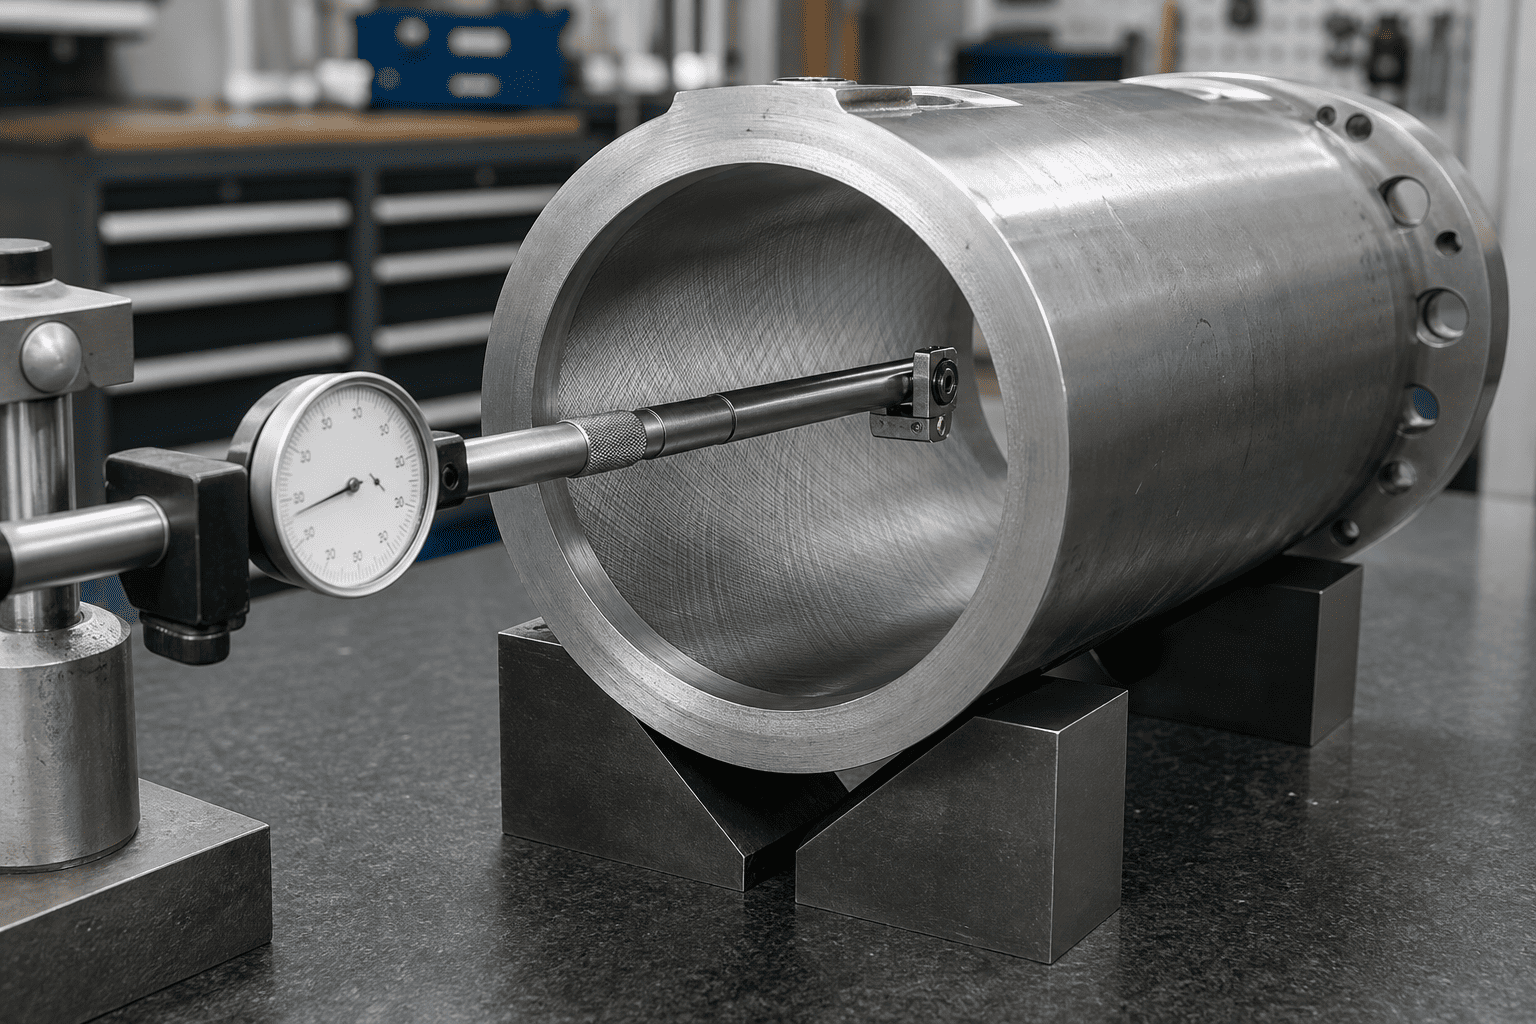
| پوزیشن | فاصلہ | بور کی پیمائش | نوٹ |
|---|---|---|---|
| بیس کیپ | 0 ملی میٹر | 100.02 ملی میٹر | برائے نام تفصیلات |
| مڈ سٹروک | 500 ملی میٹر | 100.48 ملی میٹر | +0.46 ملی میٹر سویل زون |
| سر کی غدود | 1000 ملی میٹر | 100.03 ملی میٹر | برائے نام تفصیلات |
ہائی شاک ہائیڈرولک سرکٹس میں بیرل بیلوننگ کو روکنے کے لیے معیاری کاربن DOM نلیاں سے اعلیٰ طاقت کے سیملیس الائے اسٹیلز میں اپ گریڈ کرنے کی ضرورت ہے:
| نلیاں کا درجہ | مواد کی درجہ بندی | کم از کم پیداوار کی طاقت | چوٹی شاک اسپائکس کے خلاف مزاحمت |
|---|---|---|---|
| اے آئی ایس آئی 1020/1026 | معیاری کولڈ ڈراون کاربن | 290 - 340 ایم پی اے | ناقص (4,000 psi اسپائکس سے نیچے غبارے کا خطرہ) |
| St52-3/E355 | مائیکرو اللوئیڈ سٹرکچرل اسٹیل | 450 - 520 MPa | اعتدال پسند (معیاری موبائل صنعتی بینچ مارک) |
| 27SiMn / 30CrMo | بجھا ہوا اور ٹمپرڈ الائے اسٹیل | 620 - 780 ایم پی اے | سپیریئر (8,000+ psi متحرک کان کنی کے جھٹکے کا مقابلہ کرتا ہے) |
| 4140 کروم مولی | اعلی سختی کا مرکب اسٹیل | 850 - 950 MPa | ایکسٹریم ڈیوٹی (مسمار کرنے والے اٹیچمنٹ اور فورج پریس) |
اعلی پیداوار والے مرکب کے انتخاب کے علاوہ، ہیوی ڈیوٹی انجینئرنگ کے رہنما خطوط میں بھاری دیواروں کے تناسب کی وضاحت کی ضرورت ہوتی ہے جہاں ٹیوب کا بیرونی قطر زیادہ اثر والے موبائل آلات میں بور کے برائے نام قطر سے کم از کم 1.25 سے 1.35 گنا زیادہ ہوتا ہے۔
شدید ڈیوٹی والے سامان میں بریک آؤٹ فورس یا بیرل سوجن کے درمیان اسٹروک کے غیر واضح نقصان سے نمٹنا؟
HCIC کی خصوصی ہائیڈرولک ڈیزائن انجینئرنگ ٹیم سے مشورہ کریں۔ ہم سرٹیفائیڈ 27SiMn/4140 سیملیس ٹیوبنگ کے ساتھ انجینئرڈ ہیوی وال، اعلی پیداوار والے الائے سلنڈر اسمبلیز، درست اسکائیوڈ اور جلے ہوئے بورز، اور دنیا بھر میں شدید ڈیوٹی موبائل اور صنعتی مشینری کے لیے جامع CAD تصدیق فراہم کرتے ہیں۔